
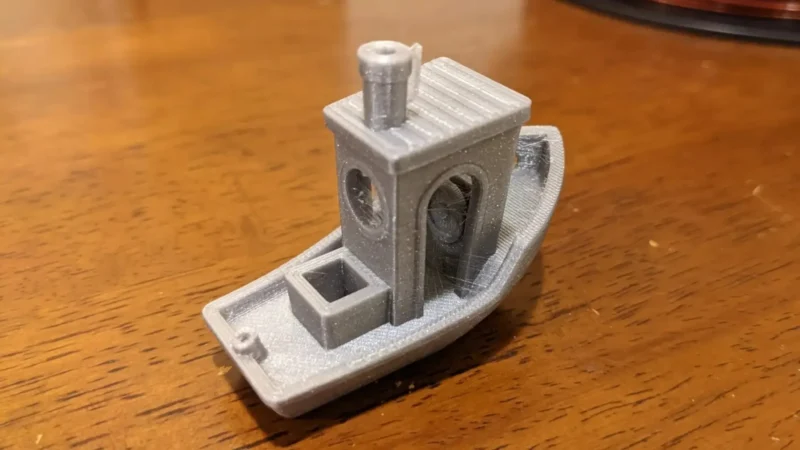
در فرایند پرینت سهبعدی به روش FDM، عبور کنترلنشده فیلامنتِ مذاب از نازل در هنگام جابهجایی هد، منجر به ایجاد رشتهها و پرزهای ناخواسته روی سطح مدل میشود و کیفیت نهایی قطعه را بهطور محسوسی کاهش میدهد. تنظیمات Retraction در نرمافزار Cura یکی از مهمترین ابزارهای کنترل این پدیده است و در صورت تنظیم صحیح، میتواند تا حد زیادی از بروز مشکل موسوم به Stringing جلوگیری کرده و منجر به سطوح تمیزتر و یکنواختتر در چاپ شود.
ریترکشن در اصل فرایندی است که طی آن، پیش از حرکت نازل، مقدار مشخصی از فیلامنت از ناحیه داغ هاتاند به عقب کشیده میشود تا فشار داخلی مذاب کاهش یافته و از چکه کردن پلاستیک در فواصل باز جلوگیری شود. این پارامترها از طریق اسلایسر و بهطور مشخص در محیط نرمافزار Cura قابل تنظیم و بهینهسازی هستند. در این مقاله، ساختار و منطق تنظیمات ریترکشن در Cura شامل فاصله و سرعت ریترکشن، محدودیتهای ریترکشن، Combing، Wiping، Coasting و گزینههای تکمیلی مرتبط بررسی میشود تا کاربر بتواند با رویکردی سیستماتیک، تنظیمات دستگاه خود را برای دستیابی به چاپهای دقیقتر و عاری از رشته شدن، بهینه کند.
نکات کلی قبل از شروع تنظیمات Retraction در نرم افزار cura
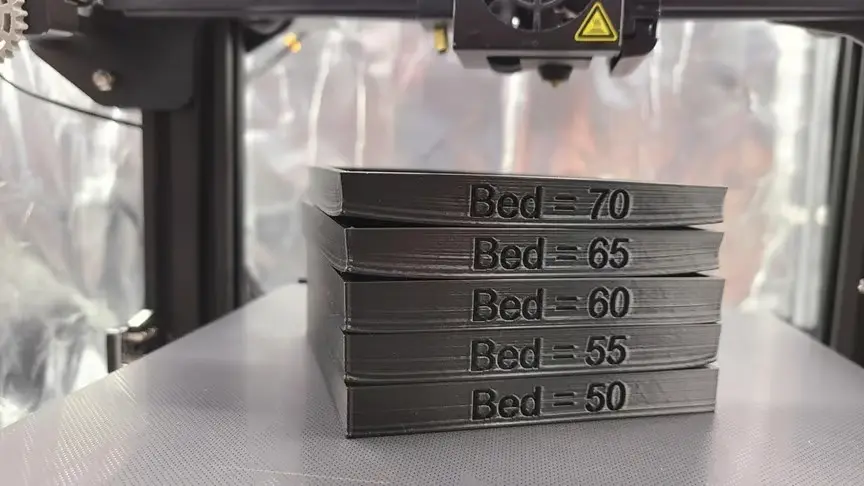
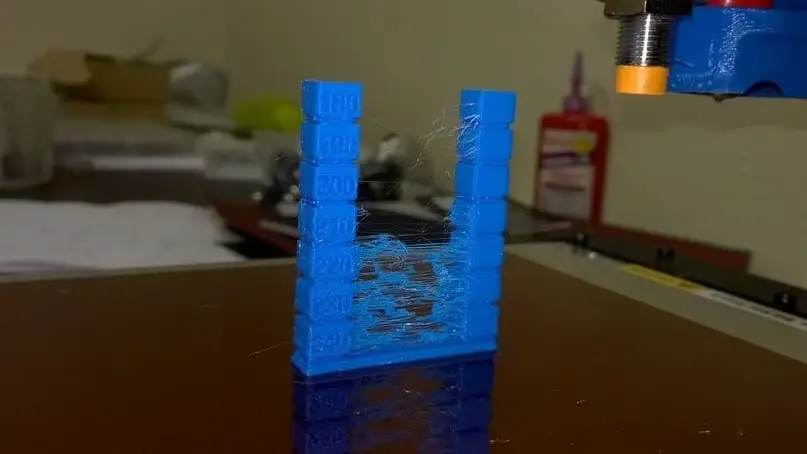
پیش از ورود به جزئیات تنظیمات Retraction در نرمافزار Cura لازم است چند نکته پایهای را در مورد خود پرینتر و فیلامنت در نظر بگیرید. توصیه میشود ابتدا یک مدل تست مخصوص ریترکشن را دانلود و چند بار چاپ کنید تا بتوانید اثر تغییر هر پارامتر را بهصورت عینی روی قطعه مشاهده کنید. مقادیر پیشنهادی در ادامه معمولاً بر اساس فیلامنت PLA در نظر گرفته میشوند و برای مواد دیگر و حتی برای فیلامنتهای قدیمیتر باید اصلاح شوند. بهعنوان مثال، فیلامنت PETG بهدلیل جذب رطوبت بیشتر، معمولاً به مقادیر ریترکشن بالاتری نسبت به PLA نیاز دارد.
نوع فیلامنت تنها عامل تعیینکننده نیست و نوع اکسترودر پرینتر نیز نقش مستقیم در انتخاب مقادیر دارد. در سیستمهای Bowden بهدلیل فاصله بیشتر بین اکسترودر و هاتاند و انعطافپذیری فیلامنت داخل تیوب PTFE، پاسخ سیستم به فرمان ریترکشن با تأخیر همراه است و ممکن است خم شدن فیلامنت در مسیر باعث افزایش اصطکاک و نیاز به مقادیر بالاتر ریترکشن شود. در مقابل، در اکسترودرهای مستقیم، کنترل روی حرکت فیلامنت دقیقتر است و معمولاً به فواصل ریترکشن کمتری نیاز است. کار با مواد انعطافپذیر در سیستم Bowden نیز دشوارتر است، زیرا کشیده شدن فیلامنت نرم میتواند دقت ریترکشن را کاهش دهد.
نکته مهم دیگر، کالیبراسیون صحیح دمای نازل متناسب با نوع فیلامنت است. دما تأثیر جدی بر رفتار رشتهشدن دارد؛ دمای بیش از حد موجب روانشدن بیش از اندازه مذاب و چکه کردن آن در حین جابهجایی میشود و دمای بسیار پایین میتواند به اکستروژن نامنظم و کماکسترودی منجر شود. در بسیاری از موارد، تنها با یافتن دمای مناسب برای فیلامنت، میزان stringing بهطور محسوسی کاهش مییابد و نیاز به تغییرات شدید در تنظیمات ریترکشن کمتر میشود. بنابراین پیش از شروع بهینهسازی پارامترهای ریترکشن در Cura، تنظیم و آزمون دمای نازل باید در اولویت قرار گیرد.
فاصله و سرعت ریترکشن (Retraction) در cura
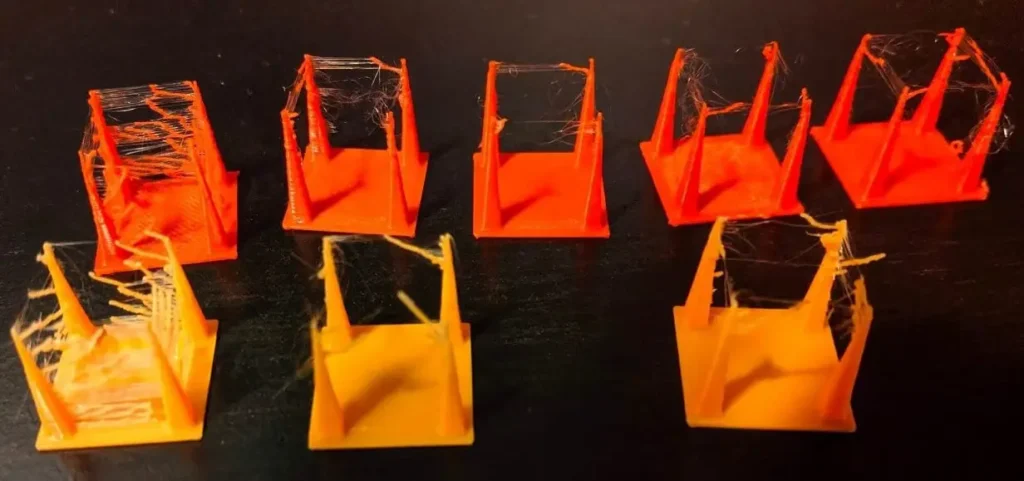
در میان تنظیمات Retraction در نرمافزار Cura، دو پارامتر «فاصله ریترکشن» و «سرعت ریترکشن» بیشترین تأثیر را بر میزان رشتهشدن و تمیزی سطح قطعه دارند. هر دو پارامتر باید متناسب با نوع فیلامنت، نوع اکسترودر و محدودیتهای مکانیکی پرینتر تنظیم شوند تا نقطه تعادل بین کاهش stringing و جلوگیری از فشار یا استهلاک بیش از حد روی سیستم اکسترودر به دست آید.
فاصله ریترکشن مشخص میکند فیلامنت هنگام ریترکشن چه مقدار به عقب کشیده شود. اگر این مقدار خیلی کم باشد، فشار داخل هاتاند به اندازه کافی کاهش نمییابد و همچنان رشتهها و چکههای ناخواسته دیده میشود. در مقابل، مقادیر بیش از حد میتواند منجر به ایجاد حفره در ناحیه مذاب، افزایش احتمال گیر کردن فیلامنت و در مواردی حتی گرفتگی نازل شود. نقطه شروع مناسب، استفاده از مقادیر پیشفرض Cura و سپس تغییر تدریجی فاصله، معمولاً با گامهای ۱ میلیمتری، تا رسیدن به نتیجه مطلوب روی تست ریترکشن است.
بهعنوان راهنمای اولیه، میتوان فاصله ریترکشن را تقریباً بهصورت زیر در نظر گرفت:
- PLA: حدود ۴ تا ۵ میلیمتر برای اکسترودر Bowden / حدود ۰٫۴ تا ۱٫۴ میلیمتر برای اکسترودر مستقیم
- ABS: حدود ۴ تا ۵ میلیمتر برای اکسترودر Bowden / حدود ۰٫۴ تا ۱٫۴ میلیمتر برای اکسترودر مستقیم
- PETG: حدود ۶ تا ۷ میلیمتر برای اکسترودر Bowden / حدود ۱ تا ۲ میلیمتر برای اکسترودر مستقیم
- TPU: حدود ۷ تا ۸ میلیمتر برای اکسترودر Bowden (تنظیمپذیری دشوار) / حدود ۱ تا ۲ میلیمتر برای اکسترودر مستقیم
این مقادیر صرفاً نقطه شروع هستند و بسته به مدل پرینتر، طراحی اکسترودر و برند فیلامنت ممکن است نیاز به اصلاح داشته باشند. در عین حال، باید توجه کرد که فاصله ریترکشن هرچه بیشتر شود، زمان چاپ نیز افزایش مییابد، بنابراین حفظ این مقدار در حداقل ممکن که همچنان کیفیت را تأمین کند، رویکرد منطقیتری است.
سرعت ریترکشن تعیین میکند فیلامنت با چه سرعتی از ناحیه داغ به عقب کشیده شود. سرعت بسیار پایین، ریترکشن را کند و کماثر میکند و ممکن است هنوز آثار رشتهشدن روی قطعه باقی بماند. در مقابل، سرعت بیش از حد بالا میتواند باعث ساییده شدن فیلامنت توسط چرخدنده اکسترودر و کاهش دقت اکستروژن شود. پیشنهاد میشود از مقادیر پیشفرض Cura شروع کرده و سرعت را با گامهای حدود ۵ میلیمتر بر ثانیه تغییر دهید تا در آزمونهای متوالی، ترکیب مناسب بین کارایی ریترکشن و توان مکانیکی اکسترودر به دست آید.
در محیط Cura این پارامترها در بخش زیر قابل تنظیم هستند:
- Travel > Retraction Distance
- Travel > Retraction Speed
بهینهسازی همین دو گزینه، همراه با چاپ چند مدل تست، معمولاً بزرگترین تأثیر را در کاهش stringing و بهبود کیفیت ظاهری چاپ خواهد داشت.
محدودیتهای تنظیمات Retraction در Cura
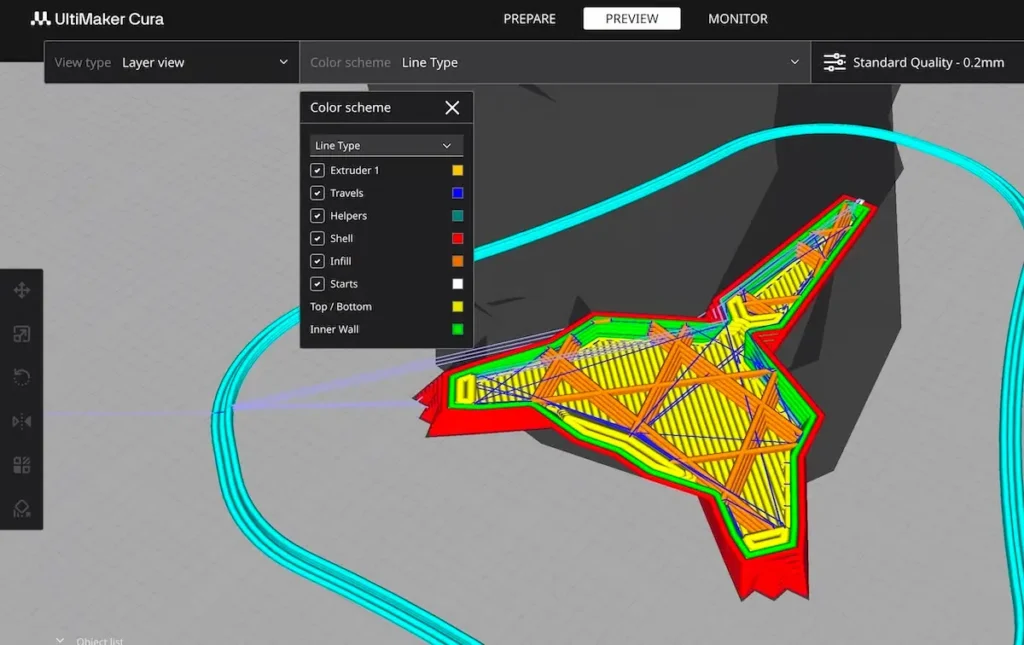
در میان تنظیمات Retraction در نرمافزار Cura بخشی با عنوان محدودیتهای ریترکشن وجود دارد که هدف آن، جلوگیری از ریترکشنهای غیرضروری و کاهش ساییده شدن فیلامنت است. دو پارامتر اصلی در این بخش، «Retraction Minimum Travel» و «Maximum Retraction Count» هستند که در صورت تنظیم صحیح، میتوانند از بروز مشکلاتی مانند گیر کردن فیلامنت و توقف چاپ جلوگیری کنند.
Retraction Minimum Travel حداقل مسافتی را تعریف میکند که هد پرینتر باید طی کند تا عمل ریترکشن انجام شود. به بیان دیگر، اگر طول حرکت هد کمتر از این مقدار باشد، Cura ریترکشن را اجرا نمیکند تا از تکرارهای بیمورد روی یک ناحیه کوچک و در نتیجه از ساییده شدن فیلامنت جلوگیری شود. هرچه این مقدار بالاتر انتخاب شود، ریسک سایش و آسیب به فیلامنت کمتر میشود، اما در عوض ممکن است در نواحی با جزئیات ریز، کمی رشتهشدن مشاهده شود. نقطه شروع پیشنهادی برای این پارامتر معمولاً حدود ۱ میلیمتر است و میتوان آن را با گامهای ۰٫۵ میلیمتری افزایش یا کاهش داد تا تعادل مناسب بین کیفیت سطح و محافظت از فیلامنت به دست آید.
پارامتر دوم، Maximum Retraction Count است که حداکثر تعداد دفعات مجاز ریترکشن روی یک بخش از فیلامنت را محدود میکند. هدف این تنظیم نیز کاهش سایش و جلوگیری از ایجاد شیار روی فیلامنت بر اثر تماس مکرر با چرخدنده اکسترودر است؛ وضعیتی که در نهایت میتواند به گیر کردن فیلامنت و توقف چاپ منجر شود. مقادیر پیشفرض این بخش معمولاً برای اکسترودرهای قویتر یا فیلامنتهای سختتر مناسب است و در بسیاری از پرینترهای رومیزی میتواند بیش از حد بالا باشد. اگر با مشکل ساییده شدن فیلامنت مواجه هستید، مناسب است این مقدار را روی حدود ۳ تا ۵ قرار دهید و سپس در صورت نیاز و مشاهده کمبود ریترکشن، آن را بهتدریج افزایش دهید.
این دو پارامتر در Cura در مسیر زیر تنظیم میشوند:
- Travel > Retraction Minimum Travel
- Travel > Maximum Retraction Count
استفاده آگاهانه از این محدودیتها، در کنار تنظیم صحیح فاصله و سرعت ریترکشن، میتواند نقش مهمی در پایداری فرآیند چاپ و کاهش ریسک خطاهای ناشی از ریترکشن ایفا کند.
حالت Combing در Cura
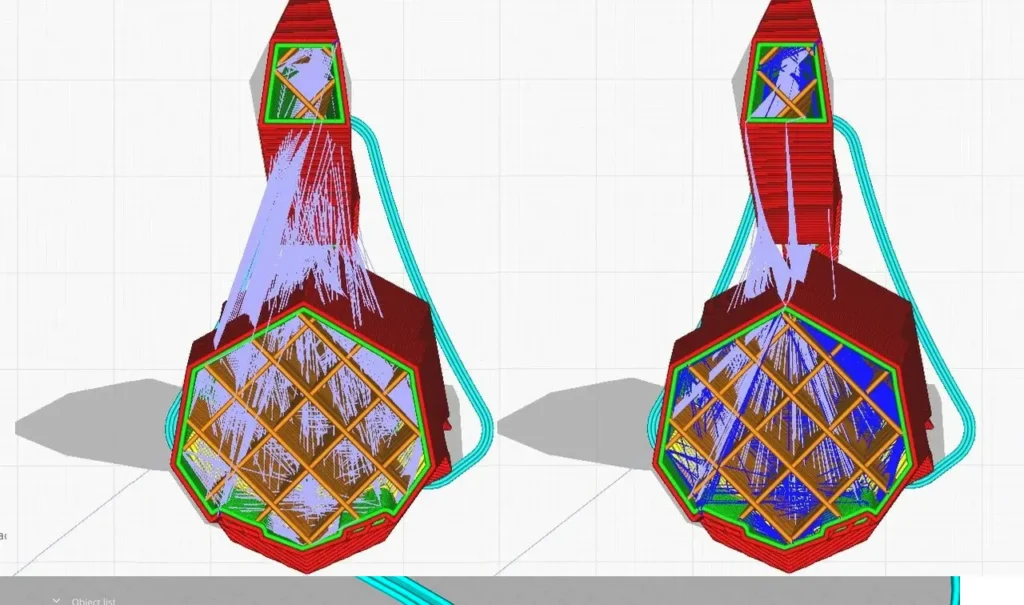
در کنار تنظیمات Retraction در نرمافزار Cura، استفاده صحیح از حالت Combing میتواند در کاهش رشتهشدن بهویژه برای فیلامنتهای رطوبتپذیر مانند PETG بسیار مؤثر باشد. در این مواد، حتی با تنظیم دقیق ریترکشن، همواره مقداری تراوش از نازل وجود دارد و در اینجا نقش استراتژی حرکت هد اهمیت پیدا میکند.
در Cura، فعالسازی گزینه Combing باعث میشود مسیر حرکت هد طوری بازتنظیم شود که تا حد امکان از ریترکشنهای اضافی جلوگیری شود. به جای این که نازل با انجام ریترکشن از روی فضاهای خالی عبور کند، نرمافزار مسیر حرکت را از داخل حجم مدل انتخاب میکند. به این ترتیب، اگر در حین حرکت، مقدار کمی فیلامنت از نازل خارج شود، این ماده اضافی داخل قطعه و در نواحی پر شده باقی میماند و به صورت رشته روی سطوح خارجی دیده نمیشود.
استفاده از Combing معمولاً دو اثر مثبت همزمان دارد: از یکسو تعداد توقفها برای انجام ریترکشن کم میشود و در نتیجه زمان کلی چاپ کاهش مییابد، و از سوی دیگر امکان کاهش stringing روی سطوح خارجی بیشتر میشود. در مقابل، یک پیامد محتمل آن افزایش رد حرکت نازل روی لایههای بالایی است؛ زیرا نازل هنگام عبور از روی سطح، ممکن است اثرات جزئی یا خراشهای ظریف روی لایه نهایی بر جای بگذارد. برای کنترل این موضوع میتوان حالت Combing را به جای All روی گزینههایی مانند Within Infill یا Not in Skin تنظیم کرد تا مسیرهای ترکیبی عمدتاً در نواحی داخلی و دور از سطح قابلدید مدل اجرا شوند.
این تنظیم در Cura از مسیر زیر قابل دسترسی و تغییر است:
- Travel > Combing Mode
ترکیب مناسب Combing با تنظیمات ریترکشن، بهویژه در کار با فیلامنتهایی نظیر PETG، میتواند به شکل محسوسی از ایجاد رشتهها در فضاهای باز جلوگیری کرده و در عین حال تعادل مناسبی بین کیفیت سطح و زمان چاپ ایجاد کند.
Wiping و Coasting و سایر تنظیمات تکمیلی
در کنار تنظیمات Retraction در نرمافزار Cura، چند ویژگی تکمیلی مانند Wiping، Coasting، Extra Prime و Z Hop وجود دارد که اگر بهدرستی تنظیم شوند، میتوانند عملکرد ریترکشن را بهطور محسوسی بهبود داده و آثار جانبی آن مانند برجستگیها، حفرهها و رشتههای ناخواسته را کاهش دهند. این گزینهها مستقیماً ریترکشن نیستند، اما رفتار جریان مذاب را در لحظه شروع و پایان مسیر اکستروژن کنترل میکنند.
در حالت Wiping، نازل در انتهای مسیر چاپ، مقدار کمی روی دیواره بیرونی مدل حرکت میکند تا پلاستیک اضافهای که در نوک نازل باقی مانده، روی سطح قطعه پخش شود و به شکل برآمدگی یا لکه متمرکز ظاهر نشود. Coasting در نقطه مقابل، در چند میلیمتر پایانی هر مسیر اکستروژن، اکسترودر را متوقف میکند تا تنها با فشاری که از قبل در هاتاند وجود دارد، حجم نهایی مسیر پر شود. این کار باعث کاهش فشار تجمعی در نازل و در نتیجه کاهش ایجاد حبابها و برجستگیهای ناخواسته در محل پایان لایه میشود.
در عمل میتوان از مقادیر پیشفرض Cura بهعنوان نقطه شروع استفاده کرد؛ بهطور معمول فاصله Wiping حدود ۰٫۴ میلیمتر و حجم Coasting در حدود ۰٫۰۶۴ میلیمتر مکعب تنظیم میشود. سپس بسته به نتیجه چاپ، فاصله Wiping را با گامهای ۰٫۱ میلیمتر و حجم Coasting را با گامهای ۰٫۰۱ میلیمتر مکعب اصلاح کنید. در استفاده از Coasting باید احتیاط بیشتری به خرج داد؛ افزایش بیش از حد این مقدار میتواند باعث ناتمام ماندن مسیرهای اکستروژن و ایجاد حفرههای ریز در دیوارهها شود. برای کنترل بهتر، معمولاً تنظیم گزینه Minimum Volume Before Coasting در حدود ۰٫۸ میلیمتر مکعب توصیه میشود تا Coasting فقط روی مسیرهایی با حجم کافی اعمال شود و طول آن بیش از حد زیاد نشود.
یکی دیگر از تنظیمات مرتبط، Retraction Extra Prime Amount است. در مواردی که در حین حرکت بدون چاپ، فیلامنت از نازل تراوش میکند، حجم واقعی پلاستیک رسیده به دیواره کمتر از مقدار محاسبهشده خواهد بود و این موضوع میتواند حفرههای کوچک یا کماکسترودی ایجاد کند. با افزایش تدریجی Extra Prime، مقدار بسیار کمی فیلامنت اضافی پس از هر ریترکشن دوباره به سیستم تزریق میشود تا این کمبود جبران شود. نقطه شروع مناسب برای این پارامتر مقدار ۰٫۰ میلیمتر مکعب است و میتوان آن را با گامهای ۰٫۱ میلیمتر مکعب افزایش داد تا به تعادل بین حذف حفرهها و جلوگیری از اوراکستروژن برسید.
گزینه Z Hop When Retracted نیز نقش مهمی در کیفیت نهایی دارد. با فعال بودن این ویژگی، پس از انجام ریترکشن، نازل پیش از حرکت، کمی در محور Z بالا میرود تا احتمال برخورد با قطعه و ایجاد خط و خش یا جابهجایی لایهها کاهش یابد؛ مفهومی مشابه Safe Z Distance در ماشینکاری CNC. با این حال، در برخی تنظیمات، این بالا رفتن و کشیده شدن رشته مذاب میتواند خود به افزایش stringing منجر شود. به همین دلیل توصیه میشود این گزینه را در دو حالت فعال و غیرفعال آزمون کنید و بر اساس نتیجه واقعی روی چاپ، تصمیم بگیرید.
مسیر تنظیم گزینههای مرتبط در Cura بهصورت کلی به شکل زیر است:
- Walls > Outer Wall Wipe Distance
- Travel > Retraction Extra Prime Amount
- Travel > Z Hop When Retracted
- Experimental > Enable Coasting > Coasting Volume
- Experimental > Enable Coasting > Minimum Volume Before Coasting
تنظیم دقیق این گزینهها در کنار پارامترهای اصلی ریترکشن، امکان کنترل بهتر روی جریان فیلامنت در لحظات شروع و پایان مسیر و در نهایت دستیابی به سطوح تمیزتر و بدون حفره را فراهم میکند.
جمع بندی
در جمعبندی میتوان گفت که هرچند تسلط بر تنظیمات Retraction در نرمافزار Cura و سایر پارامترهای مربوط به حرکت، دما و مسیر نازل، نقش اساسی در کاهش stringing و بهبود کیفیت ظاهری قطعات دارد، اما دستیابی به نتیجه پایدار و تکرارپذیر همیشه مستلزم صرف زمان، آزمون و خطا، و درگیر شدن با جزئیات فنی متعدد است. برای چاپهای معمولی، قطعات نمونه یا پروژههای آموزشی، این فرآیند میتواند قابلقبول و حتی بخشی از مسیر یادگیری کاربر باشد؛ اما شرایط برای پروژههای جدیتر یکسان نیست.
در پروژههایی که دقت ابعادی، کیفیت سطح، استحکام مکانیکی یا ظاهر نهایی قطعه اهمیت بالایی دارد، یا زمانی که صحبت از تولید سری و تکرارشونده یک قطعه مطرح است، هر خطای ناشی از تنظیمات نادرست میتواند به اتلاف قابلتوجه زمان، ماده مصرفی و ظرفیت دستگاه منجر شود. در این شرایط، تکیه بر خدمات پرینت سه بعدی حرفهای، که از پروفایلهای از پیش کالیبرهشده، تجهیزات تنظیمشده و تجربه عملی در کار با مواد و هندسههای مختلف استفاده میکندT در عمل گزینهای اقتصادیتر و مطمئنتر خواهد بود. به این ترتیب، بهجای صرف منابع برای آزمون و خطا روی پروژههای حساس، میتوان تمرکز را بر طراحی، توسعه محصول و تصمیمهای اصلی مهندسی گذاشت و فرآیند چاپ را به یک چرخه پایدار و قابل اتکا تبدیل کرد. برای دریافت مشاوره و ثبت سفارش با کارشناسان ما در ارتباط باشید.