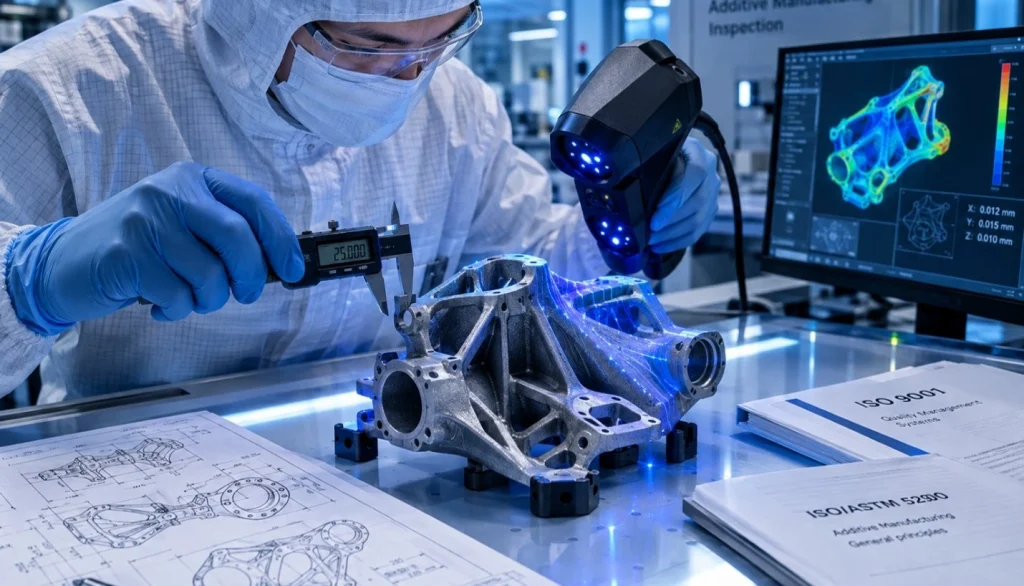
پرینت سه بعدی در صنعت امروز فقط یک ابزار آزمایشگاهی برای ساخت ماکتهای پلاستیکی و نمونههای اولیه نیست؛ این فناوری اکنون به خطوط تولید نهایی در صنایع هوافضا، تجهیزات پزشکی و خودروسازی راه یافته است. با این حال، ورود یک قطعه پرینتشده به داخل موتور جت یا بدن انسان، نیازمند عبور از استانداردهای فوقالعاده سختگیرانهای است. پایداری ابعادی قطعات، یکپارچگی ساختار و تکرارپذیری خواص آنها، بدون پایبندی به استانداردهای جهانی و استقرار سیستمهای مدیریت کیفیت (Quality Management System) یا QMS قابل تضمین نخواهد بود.
استانداردهای پرینت سه بعدی مجموعهای از الزامات و دستورالعملها را برای کنترل مواد اولیه، فرایند ساخت، ویژگیهای قطعه نهایی و مدیریت کیفیت تعریف میکنند. در این راهنما، با معرفی مهمترین استانداردهای ISO و ASTM، تفاوت استانداردهای فنی با گواهینامههای مدیریت کیفیت، الزامات کنترل کیفیت پرینت سه بعدی صنعتی و مسیر آمادهسازی برای تولید قطعات در صنایع حساس آشنا میشوید.
چرا استانداردسازی در پرینت سه بعدی صنعتی ضروری است؟
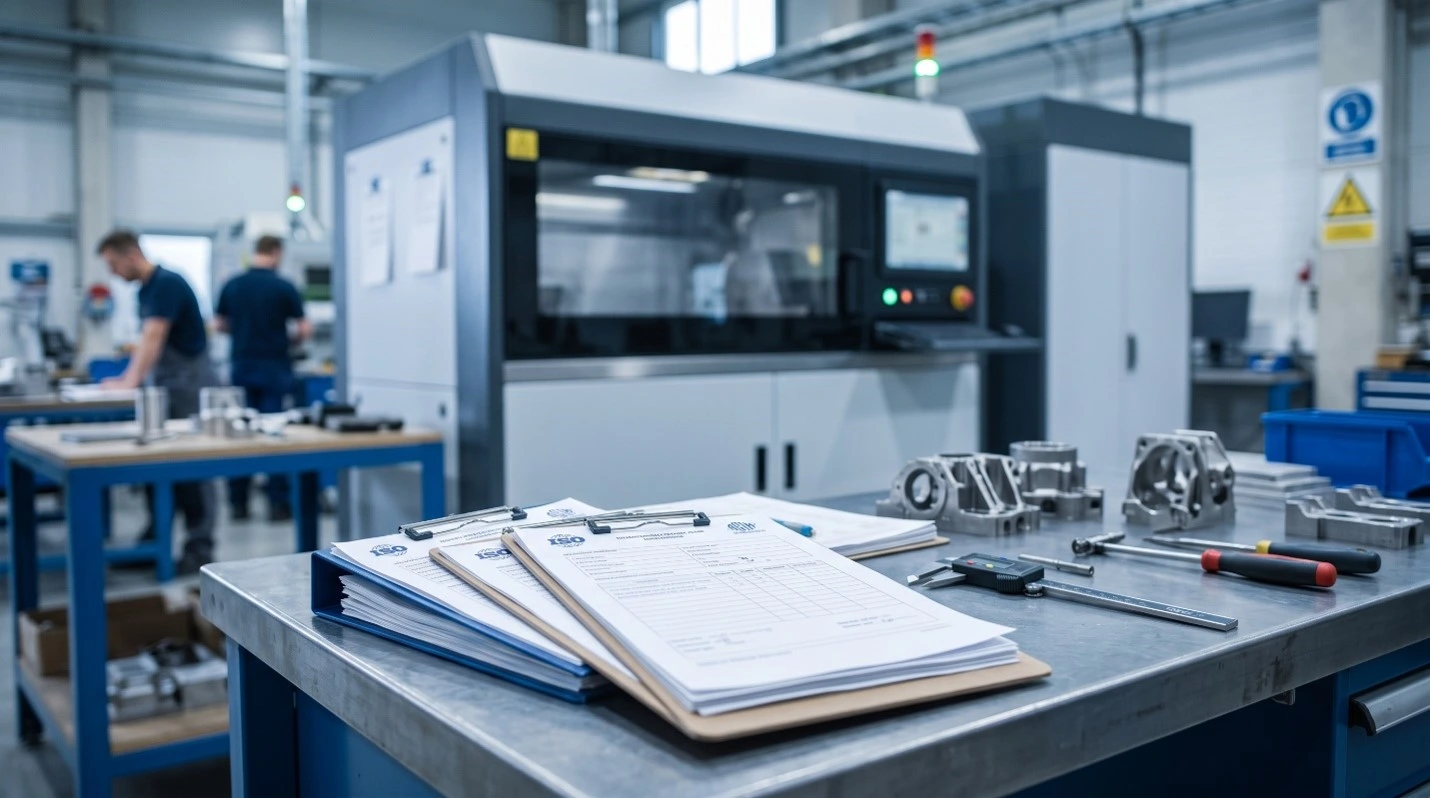
یکی از بزرگترین چالشهای مهندسی در ساخت افزایشی، مسئله تکرارپذیری یا بهانگلیسی، Repeatability است. در روشهای سنتی مانند تراشکاری CNC، زمانی که دستگاه کالیبره میشود، هزاران قطعه با دقت یکسان تولید میگردند. اما پرینت سه بعدی یک فرایند ترمودینامیکی و شیمیایی پیچیده است؛ تغییرات جزئی در رطوبت پودر فلز، نوسان دمای محفظه ساخت یا حتی تغییر جزئی در توان لیزر میتواند به ایجاد ریزترکها، تخلخلهای درونی و تغییر شکل حرارتی (Warping) منجر شود.
استانداردهای کنترل کیفیت پرینت سه بعدی به تولیدکنندگان کمک میکنند تا این متغیرها را شناسایی، اندازهگیری و کنترل کنند. هدف از استانداردسازی، صرفا تولید یک قطعه باکیفیت نیست؛ بلکه دستیابی به فرایندی قابل تکرار است که بتواند کیفیت خروجی را بر اساس متر و معیارهای مشخص و جهانی ارزیابی کند.
از سوی دیگر، رعایت استانداردهای مرتبط با ساخت افزایشی میتواند به افزایش اعتماد مشتریان صنعتی، بهبود ردیابی قطعات، کاهش ضایعات و تسهیل همکاری با زنجیره تامین صنایع حساس کمک کند.
کمیتههای بینالمللی و مراجع تدوین استانداردهای ساخت افزایشی
اواخر دهه 2010 میلادی، صنعت برای یکپارچهسازی فرایندهای پرینت سه بعدی، نیازمند یک زبان مشترک بود. این نیاز به شکلگیری یک اتحاد راهبردی در زمینه تدوین استانداردهای این حوزه منجر شد: همکاری مشترک کمیته ISO/TC 261 (سازمان بینالمللی استانداردسازی) و کمیته ASTM F42 (انجمن آمریکایی آزمون و مواد).
این دو نهاد پیشرو با ایجاد یک چارچوب همکاری مشترک به نام PSDO، با هدف توسعه و هماهنگسازی استانداردهای ساخت افزایشی، دستورالعملهای جهانی پرینت سه بعدی را تدوین میکنند. این استانداردها تمامی جنبههای زنجیره تامین، از واژهنامه تخصصی و الزامات ایمنی پودرها گرفته تا روشهای تست غیرمخرب (NDT) و احراز صلاحیت دستگاهها را پوشش میدهند. این زبان مشترک به طراحان، سازندگان متریال و اپراتورهای پرینتر اجازه میدهد تا دادهها را بدون خطا مبادله کنند.
باید به خاطر داشت که استانداردهای ISO و ASTM در پرینت سه بعدی نقش یکسانی ندارند؛ برخی از آنها واژگان و اصول پایه را تعریف میکنند؛ برخی به مشخصات مواد و فرایند میپردازند و برخی دیگر، الزامات خرید، طراحی یا ارزیابی قطعه را مشخص میکنند.
مهمترین استانداردهای پرینت سه بعدی و کاربرد آنها
برای درک بهتر استانداردهای ساخت افزایشی، باید تفاوت بین استانداردهای فنی، استانداردهای سیستم مدیریت کیفیت و الزامات قانونی محصولات را خوب بدانید: استاندارد فنی ویژگیهای مواد یا روش آزمون را مشخص کند؛ استاندارد مدیریت کیفیت، نحوه مدیریت فرایندهای یک سازمان را پوشش میدهد؛ و در نهایت، تاییدیه قانونی محصول به الزامات مربوط به عرضه یا استفاده از محصول در بازار هدف وابسته است. این موارد، لزوما جایگزین یکدیگر نیستند.
جدول زیر مهمترین استانداردهای مرتبط با پرینت سه بعدی صنعتی را به همراه حوزه کاربردی آنها معرفی میکند.
| نام استاندارد | دامنه کاربرد | تمرکز اصلی |
| ISO/ASTM 52900 | ساخت افزایشی | اصطلاحات، اصول و مبانی ساخت افزایشی |
| ISO/ASTM 52901 | قطعات ساخت افزایشی خریداریشده | الزامات سفارش، مشخصات قطعه و معیارهای پذیرش |
| ISO/ASTM 52907 | پودرهای فلزی | مشخصهیابی و ارزیابی ویژگیهای پودر |
| ISO/ASTM 52910 | طراحی برای ساخت افزایشی | اصول و ملاحظات طراحی قطعات |
| ISO 9001 | سیستم مدیریت کیفیت عمومی | مدیریت فرآیندها، مستندسازی و بهبود مستمر |
| AS9100 | صنایع هوافضا | سیستم مدیریت کیفیت در زنجیره تامین هوافضا |
| ISO 13485 | تجهیزات پزشکی | سیستم مدیریت کیفیت سازمانهای فعال در حوزه تجهیزات پزشکی |
| IATF 16949 | زنجیره تامین خودروسازی | الزامات سیستم مدیریت کیفیت صنعت خودرو |
نکته
نکته: این جدول برای آشنایی اولیه تهیه شده است. درج نام یک استاندارد در جدول به معنای الزام آن برای تمام کارگاهها یا قطعات پرینت سه بعدی نیست. پیش از اجرا باید دامنه کاربرد، نسخه معتبر و الزامات مشتری یا صنعت مربوطه بررسی شود.
استاندارد ISO/ASTM 52900 چیست؟
استاندارد ISO/ASTM 52900 مبانی و واژگان ساخت افزایشی را تعریف میکند. این استاندارد، زبان مشترکی را میان طراحان، تولیدکنندگان، تامینکنندگان مواد و متخصصان کنترل کیفیت شکل داده و برای یادگیری و درک اصطلاحات فنی این حوزه نقطه شروع مناسبی است.
استاندارد ISO/ASTM 52901 و الزامات قطعات پرینت سه بعدی چیست؟
استاندارد ISO/ASTM 52901 به الزامات مربوط به قطعات ساخت افزایشی خریداریشده مربوط است. این استاندارد میتواند در تعیین مشخصات مورد انتظار خریدار و سازنده، تعریف الزامات قطعه و روشن کردن معیارهای پذیرش نقش داشته باشد. استفاده از چنین چارچوبی به کاهش ابهام در سفارش قطعات صنعتی کمک میکند.
استاندارد ISO/ASTM 52907 برای پودرهای فلزی
در فناوریهای ساخت افزایشی فلزی مبتنی بر بستر پودر، ویژگیهای مواد اولیه تاثیر مستقیمی بر کیفیت فرایند و خواص قطعه نهایی دارند. موضوع استاندارد ISO/ASTM 52907، مشخصهیابی پودرهای فلزی است که در ساخت افزایشی به کار میروند. ویژگیهای فیزیکی پودر مانند مانند توزیع اندازه ذرات (Particle Size Distribution یا PSD)، چگالی، روان بودن و ترکیب شیمیایی، در ارزیابی مواد اولیه اهمیت دارند.
نکته
نکته: این استاندارد را نباید با یک گواهینامه عمومی کیفیت پرینتر یا سیستم مدیریت کیفیت کارگاه اشتباه گرفت؛ موضوع اصلی آن مشخصهیابی پودرهای فلزی است.
گواهینامههای تخصصی برای ورود قطعات پرینتشده به صنایع حساس
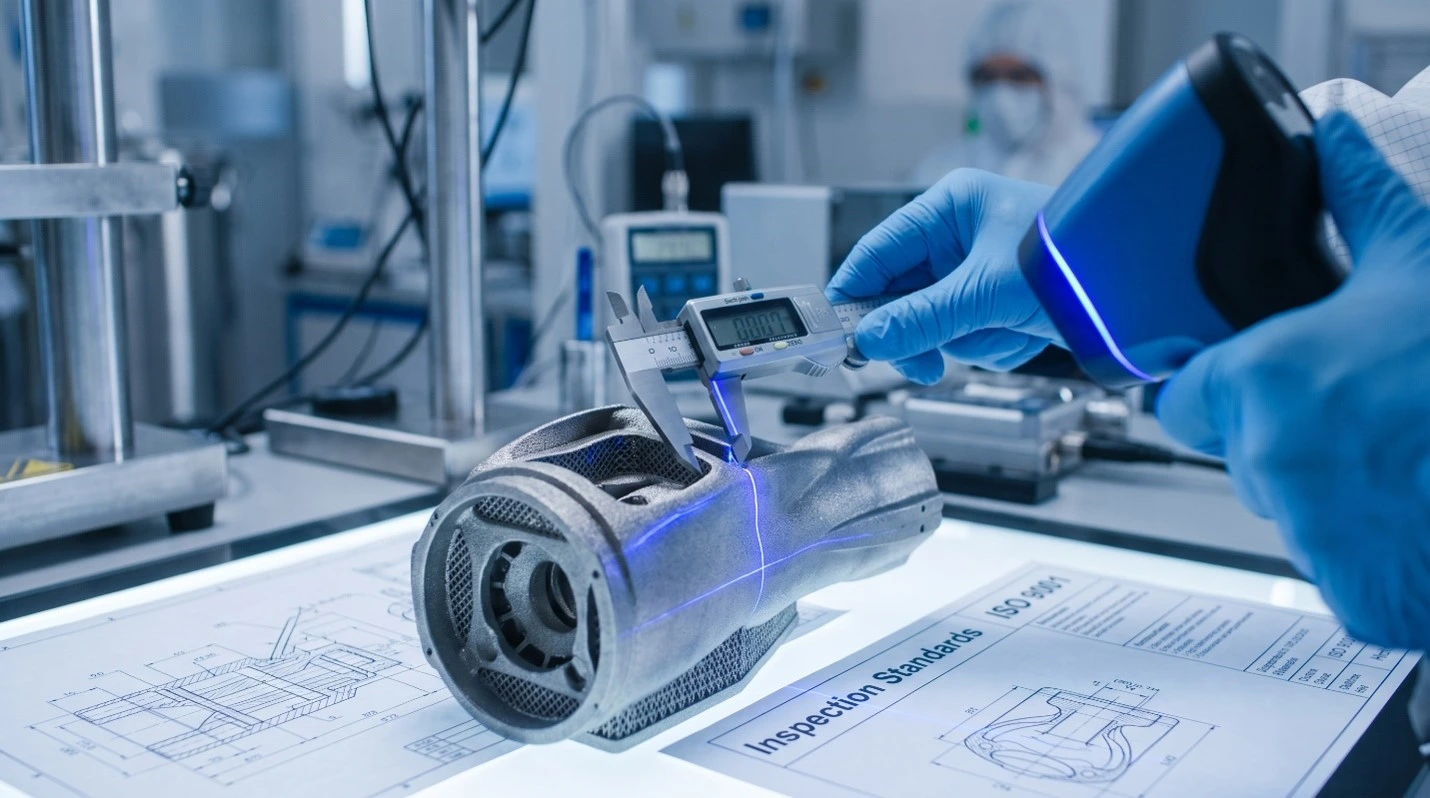
علاوه بر استانداردهای عمومی پرینت سه بعدی، هر قطعه برای ورود به صنایع استراتژیک باید الزامات قانونی و ایمنی آن صنعت خاص را نیز پاس کند:
استاندارد AS9100 در صنایع هوافضا و دفاعی
سیستم مدیریت کیفیت هوافضا (AS9100)، سختگیرانهترین چارچوب برای تولید قطعات است. یک قطعه پرینتشده برای دریافت مجوز پرواز (Flight-ready) باید فرایندهای ردیابی کامل (Traceability) را طی کند؛ به این معنا که بازرسان باید بتوانند از روی شماره سریال قطعه، دقیقا مشخص کنند که این قطعه با چه شماره بچ پودری، توسط کدام دستگاه، در چه روزی و با کدام پارامترهای لیزری پرینت شده است.
گواهینامه ISO 13485 در تولید تجهیزات پزشکی و زیستی
تولید ایمپلنتهای تیتانیومی، ابزارهای جراحی و راهنماهای برش سفارشی برای بیماران با پرینت سه بعدی، نیازمند تطابق با ISO 13485 است. در این استاندارد، تضمین زیستسازگاری (Biocompatibility)، عدم وجود بقایای پودر در حفرات قطعه، و قابلیت استریلیزاسیون مکرر در اتوکلاو بدون افت خواص مکانیکی، شروط اساسی برای دریافت تاییدیه نهادهایی مانند FDA برای ورود قطعه به اتاق عمل هستند.
استاندارد IATF 16949 در صنعت خودروسازی
در خودروسازی، تیراژ بالا و دوام مکانیکی حرف اول را میزند. قطعات پرینتشده برای موتور یا سیستم تعلیق باید علاوه بر سبکی، بتوانند در برابر ارتعاشات مداوم، تغییرات شدید دمایی و تماس با سیالات شیمیایی (مانند روغن و بنزین) مقاومت کرده و استانداردهای سختگیرانه زنجیره تامین خودرو را نیز برآورده سازند.
استقرار سیستم مدیریت کیفیت (QMS) در کارگاههای پرینت سه بعدی
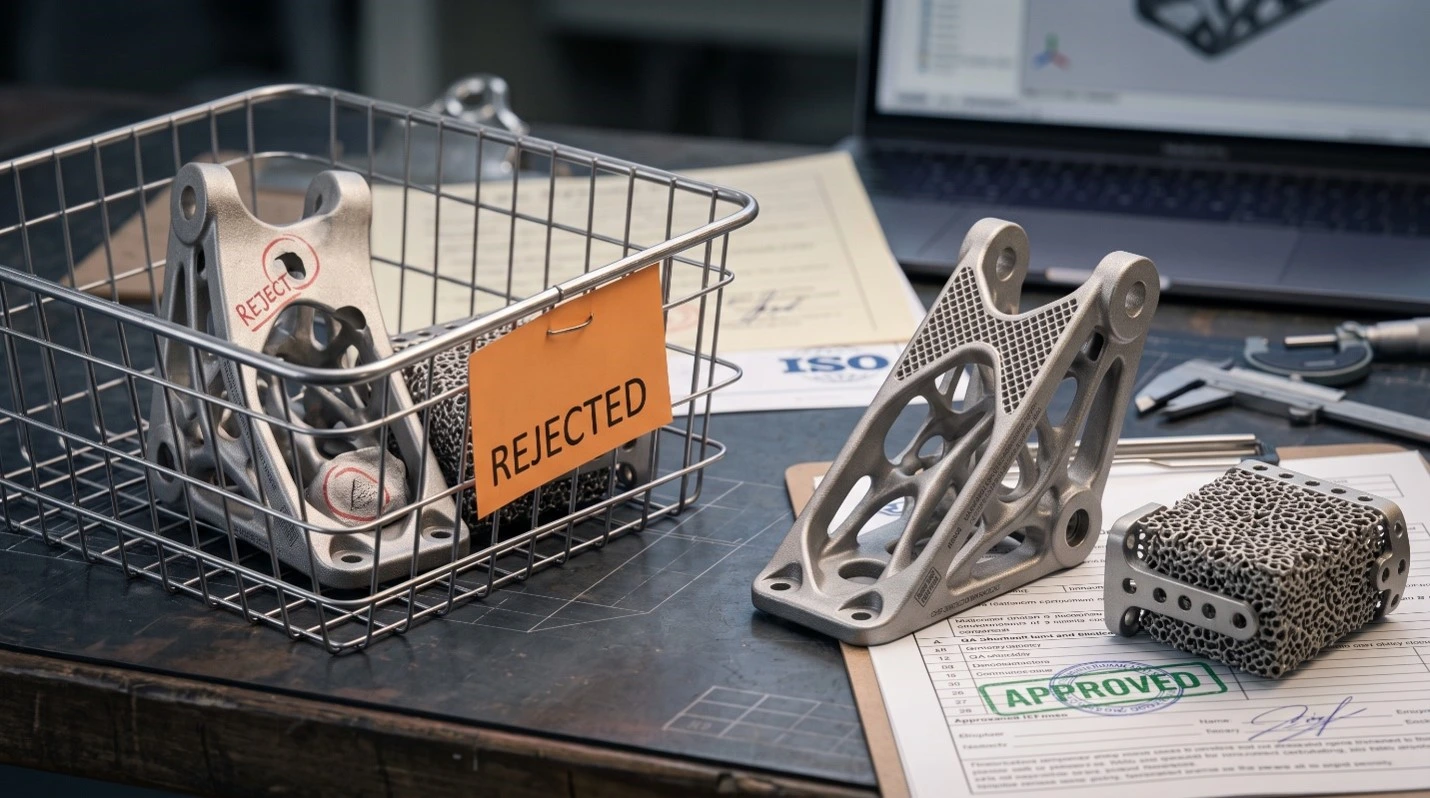
تفاوت یک کارگاه ساده نمونهسازی با یک مرکز تولید معتبر و صنعتی، در استقرار یک سیستم مدیریت کیفیت (QMS) یکپارچه و مستند مانند چارچوب ISO 9001 نهفته است. استقرار این سیستم در خطوط ساخت افزایشی تنها به معنای پر کردن فرمهای کاغذی نیست؛ بلکه نیازمند پیادهسازی رویههای اجرایی استاندارد (SOP) در تمامی ایستگاههای کاری است. برای ورود به زنجیره تامین صنایع حساس، کارگاههای پرینت سه بعدی ارکان زیر را به صورت عملیاتی مستقر میسازند:
ردیابی دیجیتال و مستندسازی قطعات
سیستم کیفیت باید بتواند تاریخچه هر قطعه را از لحظه ورود فایل به اسلایسر تا تحویل نهایی ردیابی کند. این مستندات شامل شماره بچ پودر، فیلامنت یا رزین مصرفی، نام اپراتور، نسخه فایل طراحی، تنظیمات دقیق دمایی، پارامترهای لیزر و حتی شرایط رطوبت و دمای کارگاه در روز تولید است. در صورت بروز شکست مکانیکی در یک قطعه پس از تحویل، مهندسان باید بتوانند با مراجعه به این دادهها، ریشه مشکل را در همان بچ تولیدی رهگیری کنند.
مدیریت و کنترل چرخه عمر متریال
رفتار ماده در پرینت سه بعدی به شدت تابع شرایط فیزیکی و محیطی است. یک QMS استاندارد ایجاب میکند که رویههای سختگیرانهای برای انبارداری تعریف شود. برای نمونه، فیلامنتهای جاذب رطوبت (مانند نایلون یا TPU) باید در کمدهای خشککن با رطوبت پایششده نگهداری شوند. در فناوریهای پودری (مانند SLS و SLM)، نرخ ترکیب پودر تازه با پودر بازیافتی (Refresh Rate) باید در هر چرخه ثبت شده و پودرهای مصرفشده پیش از ورود دوباره به دستگاه، از طریق الکهای اولتراسونیک غربال و از نظر کیفیت دانهبندی تایید شوند.
کالیبراسیون و نگهداری از تجهیزات
کیفیت خروجی دستگاه پرینتر سه بعدی به سلامت اجزای الکترومکانیکی آن بستگی دارد. استقرار QMS مستلزم داشتن چکلیستهای دورهای مشخص برای کالیبراسیون سنسورهای حرارتی، پایش توان خروجی لیزر، ترازسنجی میکرونی بستر ساخت و بررسی سلامت فیلترهای تصفیه هوای محفظه است. هرگونه انحراف از مقادیر مرجع باید پیش از شروع تولید قطعات اصلی، با استفاده از پرینت قطعات تست هندسی (Test Artifacts) شناسایی و اصلاح گردد.
مدیریت قطعات نامنطبق و اقدامات اصلاحی
زمانی که یک قطعه در حین تولید دچار تاببرداشتگی، نقص در پیوند لایهها (Delamination) یا خطای ابعادی میشود، نباید در همان لحظه دور انداخته شود؛ بلکه سیستم مدیریت کیفیت ایجاب میکند که این قطعات به عنوان محصول نامنطبق (Non-conforming) نشانهگذاری و قرنطینه شوند. سپس تیم کنترل کیفیت باید با استفاده از اجرای تحلیل ریشهای (Root Cause Analysis)، علت خرابی را شناسایی کرده و اقدامات اصلاحی و پیشگیرانه (CAPA) را برای جلوگیری از تکرار آن نقص در پرینتهای بعدی مستند و ارائه کند.
استقرار این چهار رکن اساسی، تضمین میکند که فرایند پرینت سه بعدی در خط تولید شما از یک هنر کارگاهی و وابسته به مهارت فردی اپراتور، به یک فرایند مهندسی قابل اندازهگیری، تکرارپذیر و مورد اعتماد صنایع بزرگ تبدیل شود.
چگونه برای تولید صنعتی قطعات پرینت سهبعدی آماده شویم؟
انتخاب استانداردهای پرینت سهبعدی باید بر اساس کاربرد قطعه و نیاز مشتری باشد، نه فقط برای دریافت یک گواهینامه. برای آمادهسازی یک کارگاه یا خط تولید، میتوانید از چارچوب پنجمرحلهای زیر استفاده کنید:
- مرحله اول – تعیین کاربرد و الزامات: مشخص کنید قطعه شما برای چه محیطی (نمونهسازی، پزشکی، صنعتی و…) ساخته میشود. شرایط کار و میزان ریسک قطعه در محیط واقعی کاربرد، تعیینکننده نوع تستها و سطح مستندسازی است.
- مرحله دوم – انتخاب استانداردهای مرتبط: استانداردهای مربوط به مواد اولیه، طراحی، فرایند ساخت و مدیریت کیفیت را متناسب با فناوری پرینت و بازار هدف خود شناسایی و انتخاب کنید.
- مرحله سوم – مستندسازی و کنترل فرایند: تمام اطلاعات تولید (از نوع مواد و تنظیمات دستگاه تا عملیات پسپردازش و نتایج آزمایشها) را دقیق ثبت کنید تا امکان ردیابی و بررسی کیفیت فراهم باشد.
- مرحله چهارم – تعیین آزمایشها و معیارهای پذیرش: بر اساس ویژگیهای مهم قطعه، روشهای بازرسی (ابعادی، مکانیکی یا غیرمخرب) را انتخاب کرده و معیارهای دقیق رد یا قبولی را از پیش مشخص کنید.
- مرحله پنجم – آمادگی برای ممیزی و ارزیابی: سیستم مدیریت کیفیت خود را برای ممیزیهای احتمالی مشتریان آماده کنید. دقت کنید که گواهینامههای عمومی بهتنهایی تمام الزامات فنی و قانونی را پوشش نمیدهند و باید تاییدیههای اختصاصی صنعت خود را نیز بررسی کنید.
نکته
نکته: این مسیر یک چارچوب کلی است. در صنایع حساسی مانند پزشکی یا هوافضا، حتما باید الزامات تخصصی و تاییدیههای دقیق محصول و بازار مقصد نیز به این مراحل اضافه شوند.
سخن پایانی
با عبور پرینت سه بعدی از فاز نمونهسازی اولیه، این فناوری برای ورود به خطوط تولید صنایع حساسی چون پزشکی، هوافضا و خودروسازی، نیازمند پایبندی به استانداردهای سختگیرانه بینالمللی (مانند مراجع ISO و ASTM) و همچنین استقرار یک سیستم مدیریت کیفیت (QMS) است. غلبه بر چالش بزرگ تکرارپذیری و تولید قطعاتی با یکپارچگی ساختاری بالا، تنها با کنترل دقیق مواد اولیه، کالیبراسیون مستمر تجهیزات، ردیابی دیجیتال و مستندسازی فرایندها امکانپذیر خواهد بود تا کارگاههای ساخت افزایشی بتوانند به عنوان بازوهای تولیدی قابل اعتماد، وارد زنجیره تامین صنعتی شوند.
پرسشهای متداول درباره استانداردها و کنترل کیفیت پرینت سه بعدی
تولید قطعات استاندارد شما برای کاربردهای پیشرفته صنعتی
رسیدن به استانداردهای صنعتی و تولید قطعاتی با کیفیت فوقالعاده بالا، بدون داشتن پیچیدگیهای استقرار یک سیستم مدیریت کیفیت دقیق و کالیبراسیونهای منظم به دست نمیآید. تیم فنی ماداتکنولوژی با رعایت اصولی رویههای کنترل کیفیت و بهرهگیری از ناوگان پیشرفته پرینت سه بعدی خود، قطعات حساس شما را با کیفیتی تضمینشده و متریالهای شناسنامهدار به دست شما میرساند.
مسیر ورود ایده شما به صنعت از اینجا آغاز میشود؛ با ارسال فایل سه بعدی خود، بهترین استراتژی ساخت استاندارد توسط مهندسان مجموعه در اختیار شما قرار خواهد گرفت؛ بنابراین برای دریافت مشاوره و استعلام زمان و هزینه، میتوانید همین حالا با کارشناسان ما تماس بگیرید.