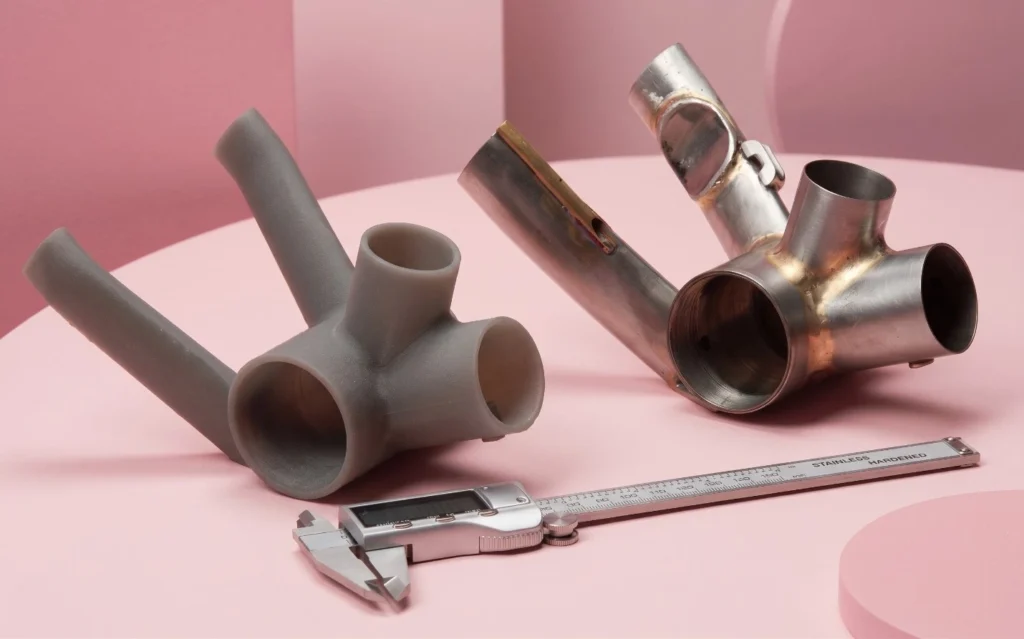
توسعه یک محصول موفق، بدون شناسایی مشکلات طرح و سپس ارزیابی عملکرد آن با استفاده از یک نمونه فیزیکی، ممکن نخواهد بود. با این حال، روشهای ساخت نمونه اولیه گاهی چنان دردسر دارند یا گرانقیمت هستند، که بسیاری از تولیدکنندگان از این مرحله عبور میکنند. بنابراین روشی که اعتماد سازندگان را به خود جلب کند و همچنان بتواند اقتصادی باشد، میتواند این خلاء را در صنعت پر کند. فناوری پرینت سه بعدی، یکی از مطمئنترین مسیرهای مهندسی برای ارزیابی عملکرد، فرم و مونتاژپذیری مدلهای صنعتی به شمار میرود. این راهکار به تیمهای فنی تحقیق و توسعه اجازه میدهد فایلهای دیجیتال را تنها در چند ساعت به یک قطعه فیزیکی تبدیل کنند؛ تا بدون نیاز به سرمایهگذاری برای خرید قالب، طرح خود را اعتبارسنجی نمایند. در این راهنمای جامع، تمام ابعاد نمونهسازی با فناوریهای ساخت افزایشی، از آمادهسازی مدل در نرمافزارهای CAD گرفته تا انتخاب متریال، تکنولوژی، پرداخت سطحی و برآورد هزینهها را بررسی میکنیم.
چرا ساخت نمونه اولیه در مسیر توسعه محصول اهمیت زیادی دارد؟
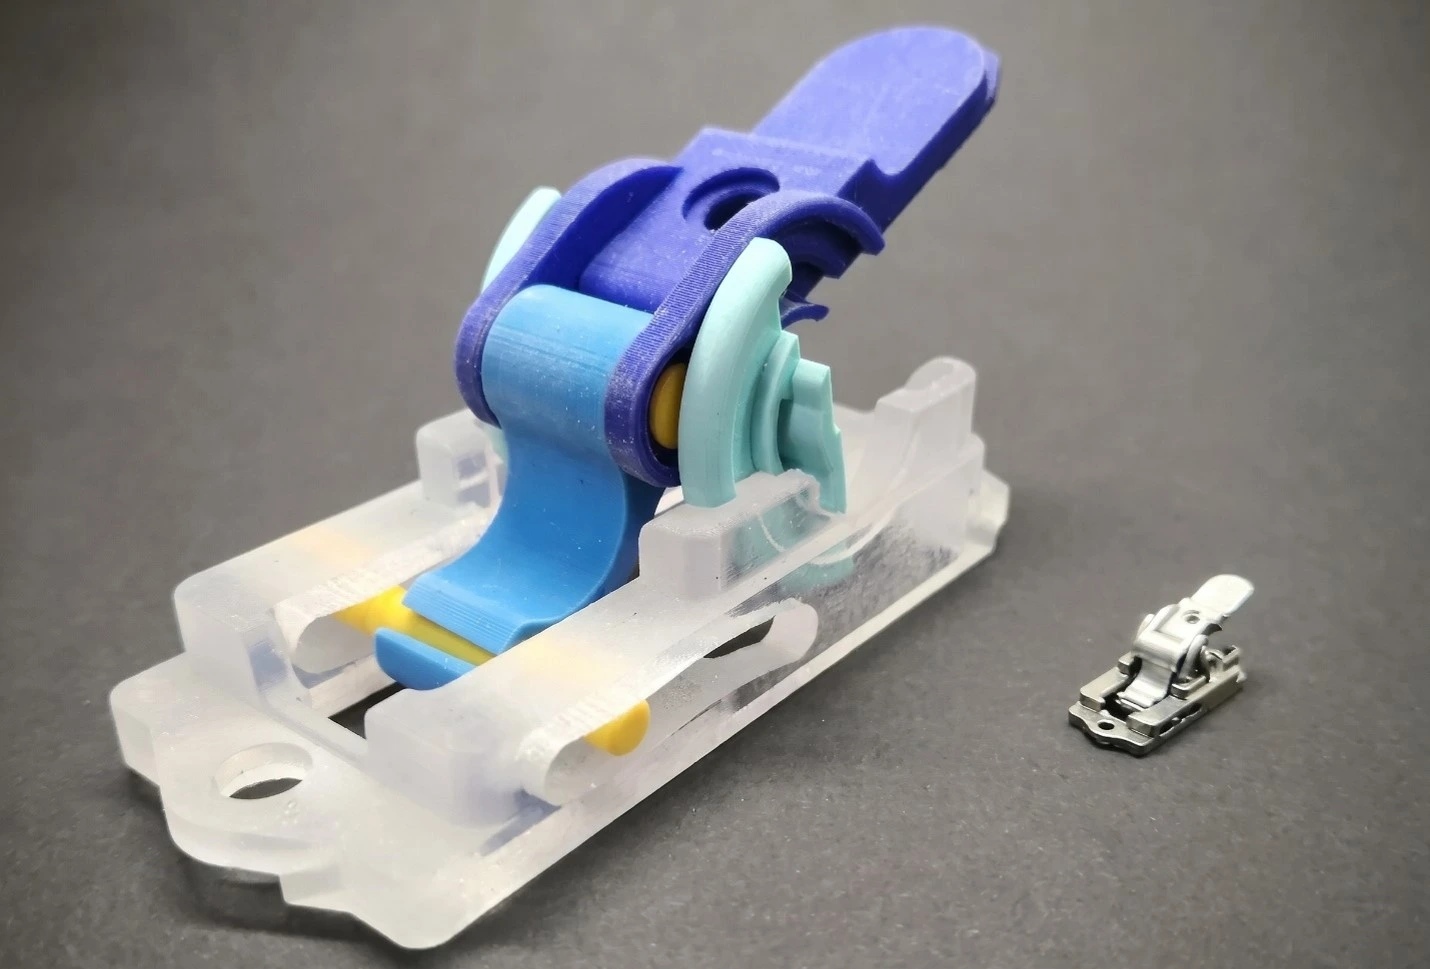
نمونهسازی یا به انگلیسی Prototyping، در واقع پل ارتباطی میان ایده ذهنی طراح و محصول نهایی است. تا پیش از این، ارزیابی یک قطعه مکانیکی یا پوسته پلاستیکی نیازمند هفتهها انتظار برای تراشکاری دستی یا ساخت بلوکهای اولیه بود. اکنون اما ساخت نمونه اولیه با پرینت سه بعدی چرخه طراحی محصول را به فرایندی پویا و تکرارپذیر تبدیل میکند. در این رویکرد، طراحان میتوانند رفتار مکانیکی، ارگونومی و جایگیری قطعات را در فازهای اولیه پروژه بررسی و پیش از هرگونه تعهد مالی سنگین، عیوب پنهان طرح را برطرف کنند.
تفاوت پروتوتایپ ظاهری و کاربردی در پرینت سه بعدی
در مهندسی محصول، نمونهها به چند دسته اصلی تقسیم میشوند:
- پروتوتایپ اثبات ایده (Proof of Concept – PoC): مدلهای اولیهای که فقط برای نمایش عملی بودن یک مکانیزم ساخته میشوند و معمولا ظاهری خام دارند.
- پروتوتایپ ظاهری (Visual Prototype): مدلهایی که تمرکز آنها بر نمایش فرم، زیباییشناسی، رنگ و ارگونومی محصول است. در این دسته از مدلها، کیفیت پرداخت سطحی اولویت دارد.
- پروتوتایپ ابعادی و مونتاژی (Fit & Form Prototype): نمونههایی که برای بررسی تلرانسهای انطباق، همپوشانی قطعات در یک مجموعه مونتاژی و اطمینان یافتن از بسته شدن پیچها و خارها ساخته میشوند.
- پروتوتایپ عملکردی (Functional Prototype): قطعاتی که تحت بارهای مکانیکی، تنشهای حرارتی یا سایش واقعی تست میشوند و باید با استفاده از متریالهای مهندسی با مقاومت بالا ساخته شوند.
پرینت سه بعدی نمونههای اولیه چه تحولی در صنایع مهندسی ایجاد کرد؟
صنایع پیشرو همچون صنعت خودروسازی، هوافضا و تجهیزات پزشکی، بیشترین بهره را از پیشرفتهای ساخت افزایشی بردهاند. در شیوههای سنتی، ساخت قطعات پیچیده آزمایشگاهی چندین زمان میبرد؛ در حالی که امروزه با استفاده از پرینت سه بعدی نمونه اولیه، زمان عرضه محصول به بازار از چند ماه به چند روز کاهش یافته است؛ همین امر، علاوه برآنکه سرعت تحقیق و توسعه را در شرکتهای غول به شدت بالا برده، قابلیت خلق طرحهای جدید و پیچیده را نیز به آنها اضافه کرده است.
مقایسه تحلیلی: آزادی در طراحی هندسی در برابر بنبست ماشینکاری سنتی
در روشهای متداول مانند فرزکاری CNC، شکل قطعه تابع مسیر حرکت و ابعاد ابزار برنده است؛ به همین دلیل تولید حفرههای ارگانیک، کانالهای خنککاری دارای انحنا یا ساختارهای مشبک سبک درون قطعه غیرممکن یا در بهترین حالت بسیار گران خواهد بود. در نقطه مقابل، پرینت سه بعدی قطعه را لایهبهلایه میسازد و هیچ محدودیتی در پیچیدگی هندسی به طراح تحمیل نمیکند؛ تا جایی که گاهی پیچیدهترین طرحهای هندسی با همان هزینهای ساخته میشوند که برای ساخت یک مکعب ساده صرف میشود.
مراحل تبدیل فایل CAD به قطعه واقعی در ساخت نمونه اولیه با پرینت سه بعدی
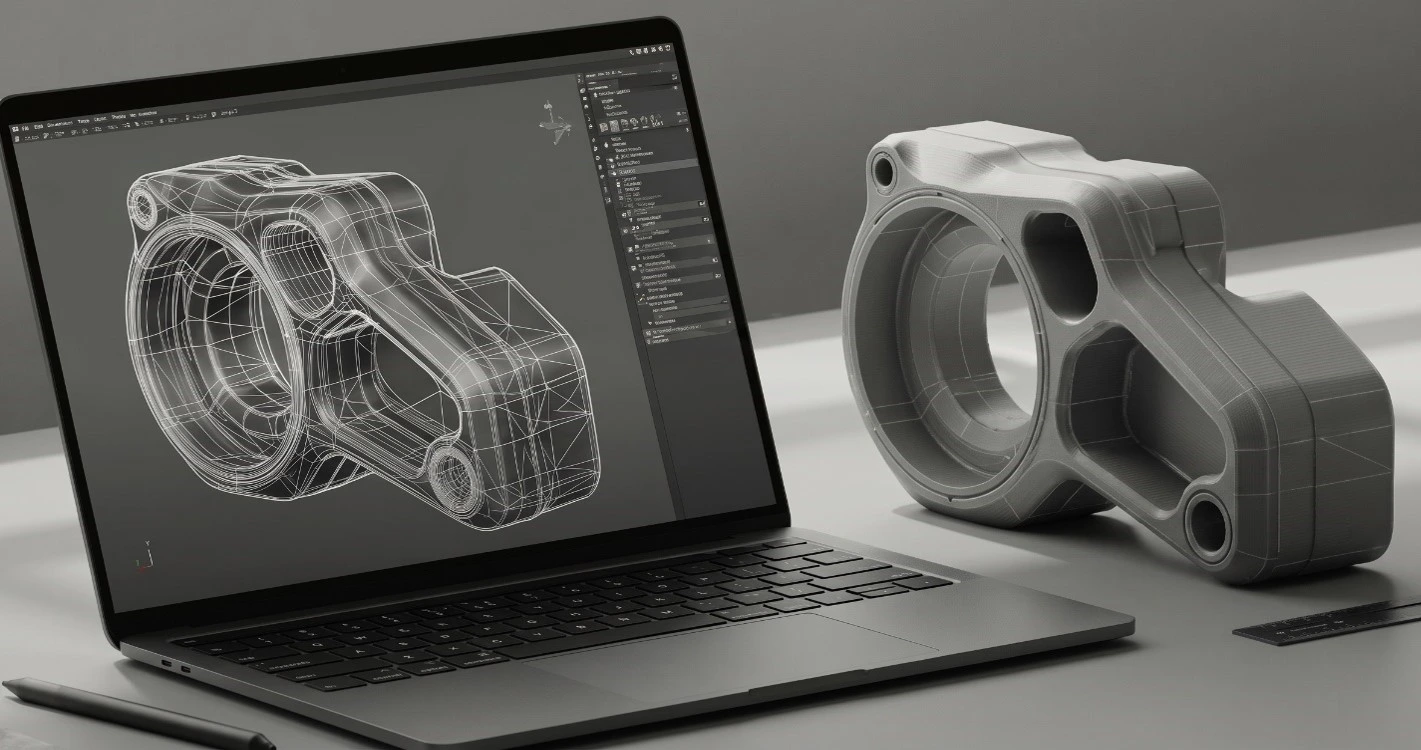
رسیدن به یک قطعه بدون نقص، مستلزم اجرای درست فرایندهای مربوط به بخش دیجیتال و فیزیکی است. این مسیر از نرمافزار طراحی آغاز شده و با استخراج دادههای استاندارد پایان مییابد.
چگونه مدل سه بعدی را به قطعه پرینت شده تبدیل کنیم؟
طراحی برای ساخت افزایشی یا به اصطلاح DfAM، با رعایت قوانین هندسی خاصی همراه است. برای مثال، در محیط کاربری بیشتر نرمافزارهای CAD (مانند سالیدورکس، کتیا یا فیوژن ۳۶۰)، ضخامت دیوارهها با توجه به قطر نازل یا رزولوشن پرینتر، باید در کمترین مقدار خود تعیین شود. زوایای شیبدار بیش از ۴۵ نیز درجه مانع ساپورتگذاری مناسب شده و بهتر است در مرحله طراحی مورد توجه قرار بگیرند.
همچنین، طراح باید برای اتصالاتی که روی هم میلغزند یا چفت میشوند، لقی و تلرانس متناسب (تقریبا بین 2/0 تا 4/0 میلیمتر بسته به فرایند) در نظر بگیرد. مدلها باید کامل بسته باشند و هیچ صفحه باز یا لبه مشترک متقاطع در آنها وجود نداشته باشد.
استخراج فایل و انتخاب فرمت استاندارد (STEP ،STL و 3MF)
کیفیت قطعه ساختهشده ارتباط مستقیمی با نحوه خروجی گرفتن از فایل CAD دارد:
- فرمت STL: قدیمیترین و البته متداولترین فرمتی است که سطوح منحنی را با مثلثهای کوچک (Mesh) شبیهسازی میکند. تنظیم نامناسب تلرانس انحراف وتری (Chord Tolerance) در زمان خروجی گرفتن میتواند باعث چندضلعی شدن سطوح صاف یا گردیها شود.
- فرمت STEP (یا STP): فرمت برداری استاندارد مهندسی که مدل را بر پایه معادلات ریاضی پیوسته ذخیره میکند و هیچ تغییر محسوسی در هندسه گردی سوراخها یا شیارها ایجاد نمیکند.
- فرمت 3MF: مدرنترین فرمت استاندارد که علاوه بر دقت برداری، اطلاعات مربوط به رنگ، بافت، متریال و حتی تنظیمات لایهگذاری را با حجم بسیار کمتر انتقال میدهد.
تنظیمات اسلایسر برای افزایش استحکام در ساخت نمونه اولیه با پرینت سه بعدی
زمانی که فایل سهبعدی CAD وارد نرمافزارهای اسلایسر (مانند PrusaSlicer، Cura، Bambu Studio یا Magics) میشود، به کدهای حرکتی یا همان G-code که برای پرینتر سه بعدی قابل خوانش است، تبدیل میگردد. جهتگیری قطعه روی صفحه ساخت، تعیینکننده استحکام نمونه است. به دلیل چسبندگی ضعیفتر میان لایهها در امتداد محور عمودی (محور z)، قطعه باید به شکلی روی بستر قرار گیرد که بردارهای نیرو در امتداد افقی لایهها پخش شوند. همچنین، گزینههایی چون افزایش تعداد لایههای دیواره، استفاده از الگوهای تراکم سهبعدی تنشزدا (مانند Gyroid) و مدیریت زاویه ساپورتگذاری ارگانیک، کارایی قطعه را تضمین میکنند.
انتخاب فناوری مناسب برای ساخت نمونه اولیه با پرینت سه بعدی
فناوریهای متنوعی در حوزه ساخت افزایشی وجود دارند که هرکدام به نحوی میان هزینه، سرعت، کیفیت سطح و استحکام مکانیکی یک تعادل برقرار میکنند:
فناوری FDM؛ نمونهسازی سریع با پرینت سه بعدی برای بررسی ابعاد قطعات بزرگ
فناوری لایهنشانی با استفاده از فیلامنت ذوبی (FDM) رایجترین روش برای تست اولیه شکل و ابعاد قطعه است. هزینه مواد در این روش به نسبت پایین بوده و چون از پلیمرهای مهندسی متنوعی پشتیبانی میکند، برای تولید پوستههای بزرگ و قطعات تست جایگیری، بهترین انتخاب است.
فناوری SLA و DLP؛ بالاترین دقت ظاهری برای تست قطعات ظریف و مینیاتوری
این دو روش از رزینهای مایع حساس به نور فرابنفش استفاده میکنند. رزولوشن بسیار بالا، سطوح صاف و صیقلی و همچنین توانایی بازآفرینی جزئیات میکرونی، فناوری پلیمریزاسیون نوری را به گزینهای ایدهآل برای نمونههای ظاهری، جواهرات، قابهای کوچک و ابزارهای پزشکی تبدیل ساخته است.
فناوری SLS و پرینت فلزی؛ ارزیابی رفتارهای مکانیکی تحت تنش و شرایط کاری سخت
فناوری تفجوشی لیزری پودری پلیمری (SLS)، قطعات را بدون نیاز به ساختارهای ساپورت تولید میکند. این ویژگی اجازه میدهد مجموعههای مفصلی پیچیده به صورت یکپارچه و مونتاژدرجا ساخته شوند. قطعات نایلونی ساختهشده با SLS و همچنین قطعات فلزی پرینتشده با روشهای LPBF یا SLM، از پایداری حرارتی و باربری مکانیکی معادل با قطعات نهایی خط تولید معمولی برخورداراند و برای ارزیابی در شرایط سخت به کار میروند.
متریالهای مناسب برای ساخت نمونه اولیه با پرینت سه بعدی
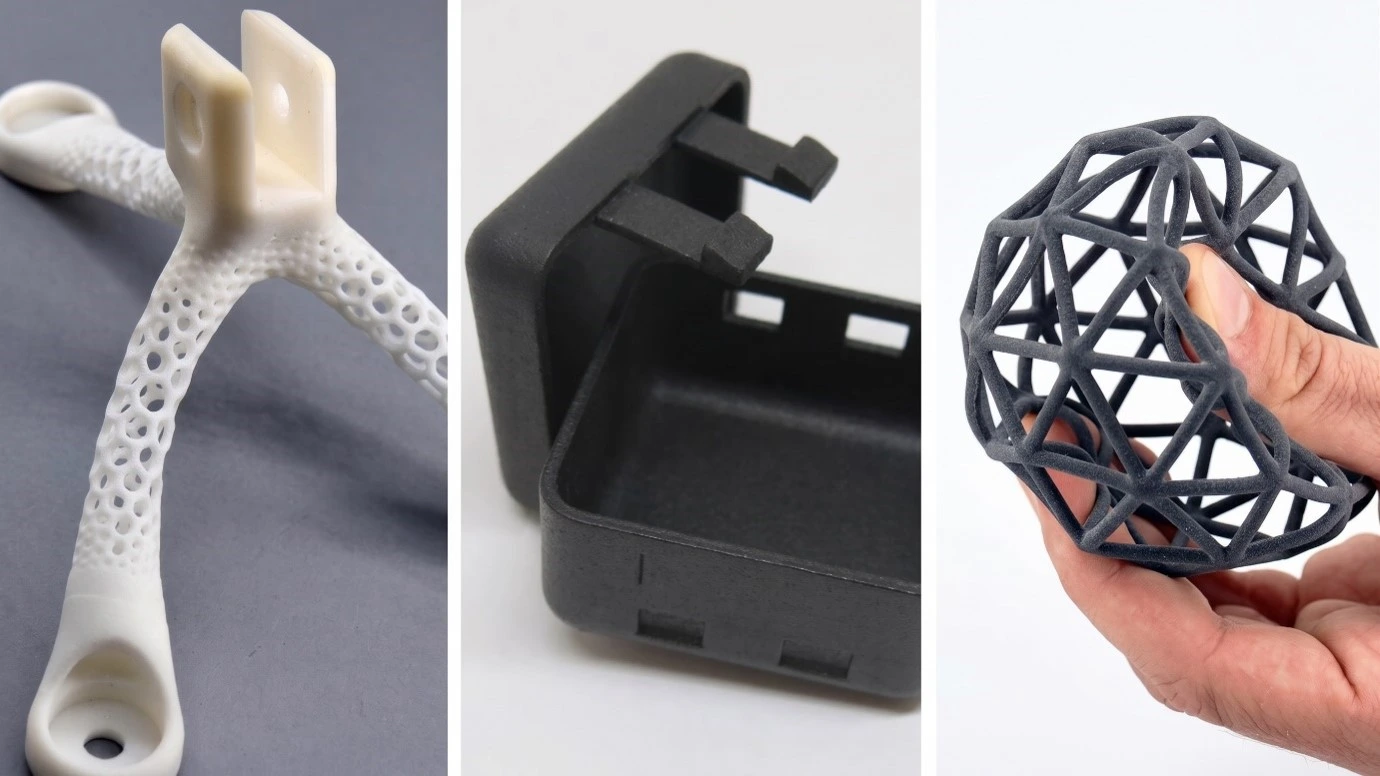
انتخاب ماده اولیه باید منطبق با شرایط کاری و تست نمونه اولیه باشد:
بهترین متریالها برای ساخت نمونه اولیه قطعات مهندسی
- PLA (پلیلاکتیک اسید): دارای سختی ابعادی بالا، انقباض بسیار ناچیز و کیفیت سطحی فوقالعاده؛ برای ارزیابی ابعاد کلی و شکل ظاهری قطعات ایدهآل است.
- PETG: میان استحکام، انعطافپذیری و مقاومت شیمیایی در برابر رطوبت و اسیدها تعادل خوبی برقرار میسازد.
- ABS و ASA: دارای مقاومت ضربهای بالا و پایداری حرارتی؛ متریال ASA در برابر اشعه UV مقاوم است و به طور خاص برای ساخت نمونههای تست خودرو و محیط باز به کار میرود.
- نایلون مهندسی (PA12): دارای پایداری سایشی، مقاومت به خستگی بالا و استحکام ساختاری؛ برای ساخت نمونه چرخدندهها، بازوهای مکانیکی و بستها بسیار مناسب است.
فیلامنتهای کامپوزیتی تقویتشده با کربن و فایبرگلاس
پلیمرهای ترکیبشده با الیاف کربن خردشده یا پیوسته، رفتار مکانیکی قطعات را ارتقا بخشیدهاند. این کامپوزیتها با صلبیت فوقالعاده بالایی که دارند، تغییر شکل حرارتی قطعه در حین تست را به حداقل میرسانند؛ ویژگی ارزندهای که اجازه میدهد نمونهها تحت تنشهای ارتعاشی خودرو یا بارهای خمشی شدید ارزیابی شوند.
رزینها و الاستومرهای مهندسی برای شبیهسازی قطعات لاستیکی و ضربهگیر
در ارزیابی قطعات آببندی، واشرها، ضربهگیرها و دستههای ارگونومیک ابزارآلات، استفاده از مواد صلب پاسخگو نیست؛ ترموپلاستیکهای پلییورتان (TPU) در FDM و رزینهای الاستومری (Elastic و Flexible) در پرینترهای نوری، امکان دستیابی به درجات سختی متنوع را فراهم کرده تا انعطافپذیری قطعه لاستیکی نهایی پیش از سفارش قالبهای سیلیکونی به دقت سنجیده شود.
پسپردازش و پرداخت سطح پس از ساخت نمونه اولیه با پرینت سه بعدی
نمونههایی که با فناوریهای پرینت سه بعدی ساخته میشوند، بلافاصله پس از خروج از دستگاه اغلب ظاهری خام دارند که برای شبیهشدن به محصولات نهایی بازار، نیازمند عملیات تکمیلی خواهند بود. رسیدن به کیفیت مورد نظر مستلزم انجام مراحل پسپردازش است:
- جداسازی ساپورت و شستشو: در سیستمهای رزینی، قطعه باید با الکل ایزوپروپیل شسته شده و درون محفظه پخت نوری (UV Curing) قرار بگیرد تا پلیمر به سختی نهایی خود برسد.
- سنبادهکاری و بتونهکاری: سنبادهزنی تر با درجات زبری مختلف (از ۲۲۰ تا ۱۰۰۰) برای از بین بردن خطوط بین لایهها که در اغلب فناوریها دیده میشود و همچنین اعمال آستر فیلر جهت پر کردن تخلخلهای میکرونی سطحی در این مرحله انجام میگیرد.
- پولیش شیمیایی و بخار: قرار دادن قطعات ABS در معرض بخار استون کنترلشده (روش Vapor Smoothing) باعث ذوب شدن سطحی لایههای بیرونی و ایجاد سطحی صاف و یکدست میشود.
- نصب اینسرتهای رزوهدار برنجی: در ساخت نمونههای صنعتی، باز و بستن مکرر پیچهای فلزی در پلاستیک میتواند رزوه را از بین ببرد. تعبیه بوشنهای رزوهدار با هویه حرارتی درون قطعه پرینتشده، مقاومت آنها را تا قطعات تزریق پلاستیک بالا میبرد.
- پوششدهی و رنگآمیزی: برای شبیهسازی رنگ نهایی محصول امکان پاشش رنگهای پلییورتانی یا روکشهای محافظتی و ضدخش وجود دارد.
چالشهای ساخت نمونه اولیه با پرینت سه بعدی و راههای مهار آنها
برای دستیابی به حداکثر شباهت ظاهری و عملکردی میان نمونه اولیه و قطعه صنعتی، شناخت و مهار چالشهای متالورژیکی و فیزیکی نمونهسازی الزامی است:
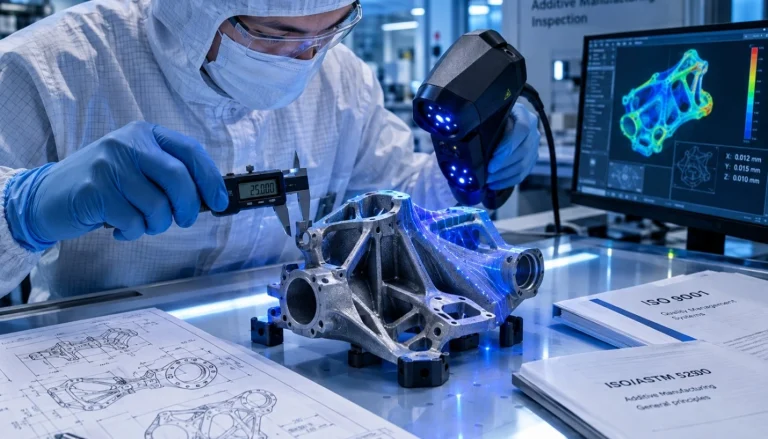
کنترل دقت ابعادی و تست مونتاژ در ساخت نمونه اولیه با پرینت سه بعدی
انقباض حرارتی هنگام خنک شدن متریال میتواند به پدیده تاببرداشتگی و اعوجاج ابعادی منجر شود. برای مهار این نقص، استفاده از محفظههای بسته گرم، تنظیم دمای بستر ساخت و در نظر گرفتن ضرایب انقباض پلیمر در مرحله اسلایسینگ ضروری است؛ تا علاوه بر کاهش انقباض، قطعات مونتاژی در مرحله تست دچار لقی نشوند.
ناهمسانگردی ساختار و تفاوت مقاومت لایهها با قطعه نهایی
بر خلاف قطعات تزریق پلاستیک که یکپارچه و همسانگرد تولید میشوند؛ قطعات پرینتشده به دلیل پیوندهای ضعیف بین لایهای، رفتار ناهمسانگرد از خود نشان میدهند. اگر قطعه، تحت بارگذاری کششی عمود بر لایهها قرار گیرد، احتمال تورق لایهها یا همان Delamination به وجود میآید. بنابراین مهندسان با چرخش هوشمندانه مدل در نرمافزار اسلایسر، جهت نیروهای اعمالی را با راستای چاپ لایهها موازی ساخته تا استحکام ساختاری به حداکثر برسد.
مهار تخلخلهای میکرونی در محفظهها و قطعات تحت فشار سیال
در نمونههایی که برای انتقال هوا، گاز یا مایعات طراحی میشوند؛ منافذ میکرونی میان خطوط پرینت میتوانند باعث نشتی شوند. در این زمینه، افزایش دمای اکستروژن برای ذوب کاملتر لایهها، افزایش نرخ جریان متریال و استفاده از پوششهای رزین اپوکسی قابل نفوذ یا پولیش بخار، تخلخلهای داخلی را تا حد خوبی مهار میکند.
مقایسه اقتصادی: کاهش ۹۰ درصدی هزینهها در ساخت نمونه اولیه با پرینت سه بعدی به تعداد پایین
برای ساخت تنها ۵ عدد از یک محفظه پلاستیکی، راهاندازی قالب فولادی سنتی توجیه اقتصادی ندارد و ماهها سرمایه شما را بلوکه میکند. حتی در ماشینکاری CNC، بخش عمده یک بلوک متریال به براده تبدیل شده و دور ریخته میشود. پرینت سه بعدی با حذف تمام این واسطهها و استفاده از متریال ارزشمند تنها در نقاط مورد نیاز، هزینه تولید تکنسخهای و تیراژهای محدود را تا ۹۰ درصد کاهش میدهد.
پرسشهای متداول درباره پرینت سه بعدی نمونه اولیه
آیا یک قطعه پرینتشده، تستهای ضربه و سایش استاندارد صنعتی را پاس میکند؟
بله؛ مشروط به آنکه متریال و پارامترهای ساخت متناسب با نوع تست انتخاب شوند. استفاده از پلیمرهای مهندسی مانند نایلون PA12، کامپوزیتهای تقویتشده با فیبر کربن یا پلیکربنات همراه با تراکم داخلی بالا و جهتگیری صحیح لایهها، مقاومتی نزدیک یا حتی یکسان با قطعات قالبگیری صنعتی ایجاد میکند.
بهترین فرمت فایل ارسالی برای ساخت نمونه اولیه با بالاترین کیفیت چیست؟
فرمت استاندارد STEP بهترین انتخاب برای حفظ محاسبات سطوح منحنی و قطرهای هندسی بدون افت رزولوشن است. در صورت نیاز به استفاده از فرمتهای مشبندی، فرمت 3MF نیز به دلیل حفظ دادههای فنی و وزن سبک به فرمتهای قدیمی STL ترجیح داده میشود.
هزینه ساخت یک نمونه اولیه با پرینتر سه بعدی چگونه محاسبه میشود؟
بهای تمامشده برای یک نمونه اولیه که با ساخت افزایشی تولید شده باشد، تحت تاثیر عواملی چون حجم مصرفی مواد اولیه، زمان اشغال پرینتر سه بعدی، نیاز به طراحی ساپورت و میزان کار دستی در مرحله پسپردازش تعیین میشود.
جمعبندی
توسعه مدرن محصولات بدون عبور از مرحله نمونهسازی دقیق و ملموس، مسیری فرسایشی و پر از اشتباه خواهد بود. ساخت نمونه اولیه با پرینت سه بعدی فرایندی است که امکان آزمون و خطا، یادگیری و بهبود مداوم طراح را بدون تحمیل هزینههای سنگین روشهایی عادی فراهم میسازد. با اشراف کامل بر اصول طراحی افزایشی، تطبیق هوشمندانه متریالهای مختلف با در نظر داشتن الزامات فنی و اجرای پرداختهای سطحی تخصصی، هر ایدهای میتواند در کوتاهترین زمان ممکن از فضای دیجیتال به قطعهای واقعی با کارایی صنعتی تبدیل شود.
سفارش ساخت نمونه اولیه محصول شما با کیفیت صنعتی
اگر به دنبال یک روش ساخت دقیق و قابل اعتماد برای ساخت نمونه اولیه محصولات و اعتبارسنجی محصولات خود هستید؛ تیم مهندسی ما با در اختیار داشتن مجموعهای گسترده از پرینترهای پیشرفته صنعتی و متریالهای، میتواند نمونههای شما را با دقت ابعادی بالا، تلرانس دقیق و پرداخت سطحی باکیفیت به قطعات واقعی تبدیل کند. از طریق صفحه ثبت سفارش پرینت سه بعدی آنلاین ماداتکنولوژی میتوانید فایل مدل سه بعدی خود را با انتخاب متریال و تکنولوژی مدنظرتان ارزیابی کنید. همچنین برای دریافت مشاوره تخصصی، میتوانید با کارشناسان فنی ما تماس بگیرید.