
مدت زمان عرضه محصول به بازار یا همان Time-to-Market، تعیینکننده برتری شما در رقابت صنعتی است. روش سنتی تزریق پلاستیک همواره به عنوان ستون فقرات تولید انبوه قطعات در صنعت شناخته میشود، اما پاشنه آشیل این فناوری، مرحله ساخت قالب به ویژه در مرحله نمونهسازی است؛ جایی که طرح باید با سرعت بالایی بهینهسازی شود، اما قالبسازی سنتی با سرعت بالا همخوانی ندارد! زیرا ماشینکاری قالبهای فلزی به روش CNC یا اسپارک (EDM)، نیازمند تجهیزات بسیار گرانقیمت، نیروی کار متخصص و صرف هفتهها یا حتی ماهها زمان است که هزینهای بالغ بر چندصد میلیون بر کارفرما تحمیل میکند. در چنین شرایطی، ظهور مفهومی به نام ساخت سریع قالب با پرینت سه بعدی، تحول بزرگی در نمونهسازی سریع و تولید قطعات ایجاد کرده است.
با استفاده از رویکرد قالبسازی سریع، ابزارهای تزریق، به جای ماهها انتظار، در عرض چند ساعت تا چند روز و با متریالهای پلیمری و کامپوزیتی مهندسی تولید میشوند؛ در نتیجه، قطعات نهایی با خواص مکانیکی و ظاهری واقعی، در مدت زمان خیلی کوتاه، در اختیار تیم تحقیق و توسعه قرار میگیرند.
منظور از ساخت سریع قالب تزریق پلاستیک چیست و چه تفاوتی با قالبسازی سنتی دارد؟

استراتژی ساخت سریع قالب یا Rapid Tooling، پیوند میان نمونهسازی مفهومی و تولید انبوه را کوتاهتر از همیشه میکند. در بیشتر مواقع، طراح، نمونه اولیه را با استفاده از دستگاههای پرینتر سه بعدی معمولی تولید میکند تا فرم هندسی قطعه را ارزیابی کند. هرچند نمونهسازی سریع برای انجام تستهای ارگونومیک و ابعادی بسیار کارآمد است، اما این قطعات، رفتار ترمومکانیکی، استحکام تنشی و مقاومت سایشی قطعه اصلی را ندارند. زیرا خواص مواد ترموپلاستیک تجاری که با فرایند تزریق ساخته میشوند، بسیار دور از قطعات پلیمری پرینتی است.
اما، زمانی که قالب اصلی برای تزریق آماده باشد، امکان ساخت قطعه نهایی با خواص واقعی آن نیز به وجود میآید. به همین خاطر، ساخت سریع قالب میتواند این خلاء بزرگ مهندسی را پر کند. این متدولوژی نه تنها قطعات تست عملکردی را با متریال واقعی تولید میکند، بلکه در فازهایی مانند تولید آزمایشی (Pilot Production) یا ساخت قطعات نهایی در تیراژ کم و متوسط در صنایعی چون خودروسازی، تجهیزات پزشکی و لوازم الکترونیکی، یک مزیت رقابتی بینظیر به شمار میآید. به بیان دیگر، ساخت سریع قالب، خطر از دست رفتن سرمایه در نتیجه سرمایهگذاری روی قالبهای دائمی را از بین برده و نرخ بهینهسازی را با صرف کمترین هزینه و زمان، بالا میبرد.
مزایای ساخت سریع قالب با پرینت سه بعدی
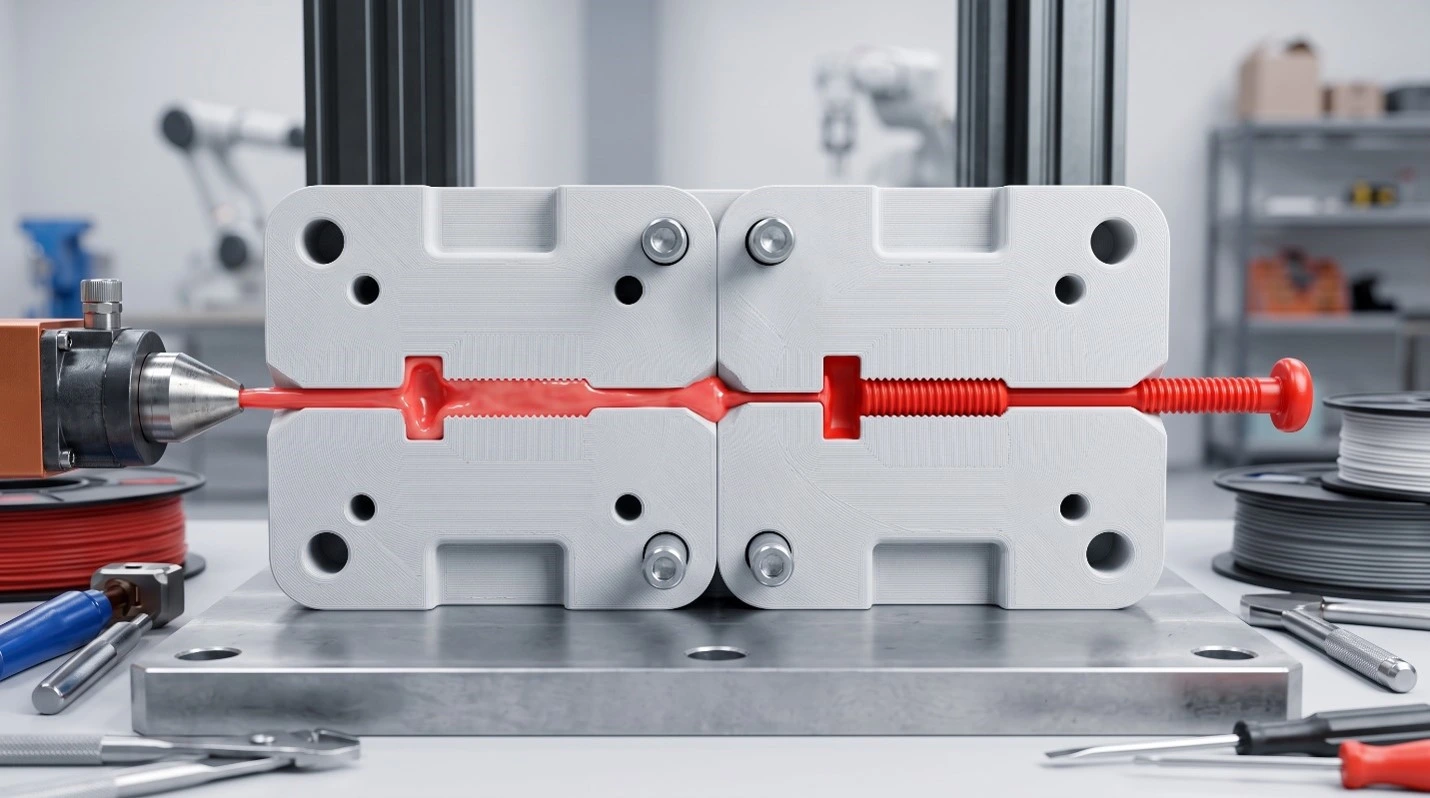
یکی از برجستهترین مزایای ساخت سریع قالب با پرینت سه بعدی، کاهش چشمگیر زمان و هزینههای فاز توسعه است. بر خلاف روشهای سنتی که برای چند عدد نمونه اولیه مستلزم هدررفت بلوکهای فلزی سنگین و صرف ساعتها زمان برای ماشینکاری ابزاردقیق هستند، در این فرایند مواد پلیمری دقیقا به اندازه مورد نیاز مصرف میشوند.
از سوی دیگر، سرعت بالا در چرخه بازطراحی، به مهندسان اجازه میدهد فرضیات طراحی خود را به سرعت پیاده کرده و در صورت وجود هرگونه نقص در زوایای خروج یا ضخامت دیوارهها، فایل CAD را ویرایش و تنها ظرف چند ساعت، اینسرت جدید را پرینت کنند. همین موضوع به تنهایی مانع از آن میشود که نقصهای طراحی به فاز نهایی راه پیدا کرده و خسارات مالی هنگفتی به بار آورد.
علاوه بر صرفهجویی اقتصادی، انعطافپذیری فوقالعاده در تولید قطعات پیچیده هندسی مزیت دیگری است که ساخت سریع قالب به دنبال دارد. فرمهای پیچیده، آندرکاتها یا زوایای خاص که در ماشینکاری سنتی نیازمند ابزارهای برش چندمحوره و تعویض مکرر فیکسچرها هستند، در فرایند پرینت سه بعدی بدون هیچگونه پیچیدگی اضافه یا هزینه مضاعف به راحتی ساخته میشوند.
همچنین ساخت سریع قالب به کسبوکارها اجازه میدهد تا پیش از آماده شدن قالبهای فولادی بزرگ، بتوانند تقاضای فوری بازار از جمله نمونههای آزمایشی بالینی را در صنایع پزشکی برآورده سازند.
نقش فناوریهای پرینت سه بعدی و مواد پیشرفته در قالبسازی سریع
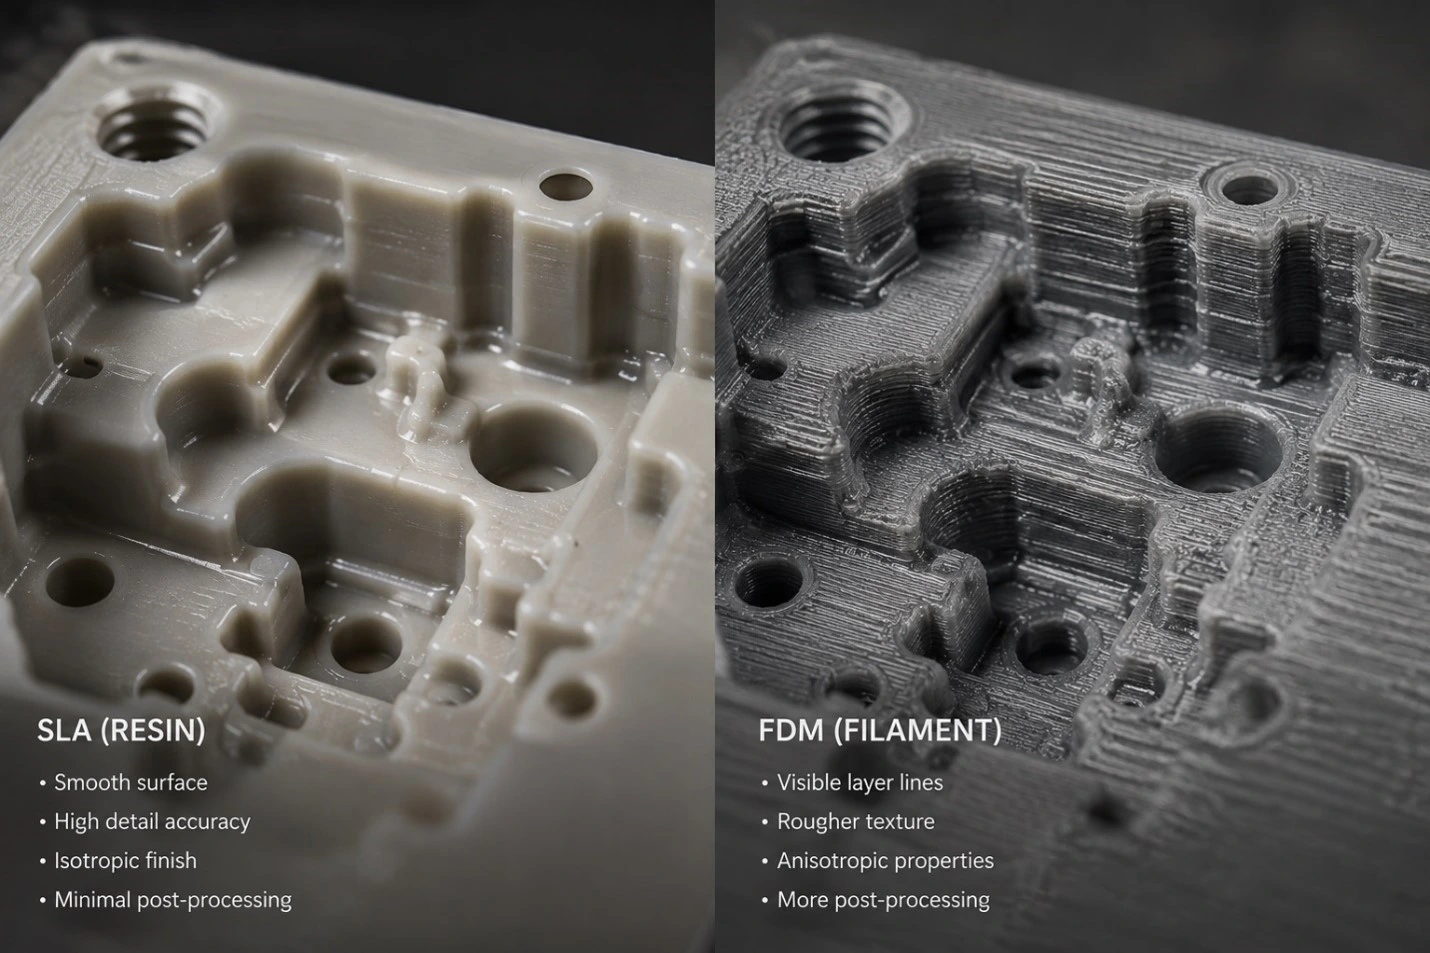
انتخاب درست فناوری ساخت افزایشی در فرایند ساخت سریع قالب، میتواند موفقیت شما را تضمین کند. پرینترهای رزینی مبتنی بر فناوری استریولیتوگرافی (SLA) و پردازش دیجیتال نور (P3 DLP)، قدرتمندترین ابزارهای این فناوری به شمار میآیند. این دو روش، به دلیل پیوند شیمیایی قوی بین لایهها، ساختاری کاملا متراکم، توپر و ایزوتروپیک در قالب به وجود میآورند که تحت فشارهای هیدرولیکی دستگاه تزریق پلاستیک دچار نشتی مذاب یا ازهمگسیختگی بینلایهای نمیشود.
همچنین، پرداخت نهایی فوقالعاده صیقلی در پرینت رزینی نه تنها سطح قطعه تزریقی را به شدت بالا میبرد، بلکه هنگام خروج آن از قالب هیچگونه چسبندگی رخ نخواهد داد. در حالی که این دو ویژگی در پرینترهای سه بعدی فیلامنتی FDM، به دلیل ماهیت آن دیده نمیشوند.
در حوزه متریالهای تخصصی قالبسازی سریع، رزینهای کامپوزیتی تقویتشده با ذرات معدنی و سرامیکی به عنوان پیشرفتهترین گزینهها در بازار شناخته میشوند. متریال Rigid 10K Resin با مدول الاستیسیته بسیار بالا در حدود ۱۰ گیگاپاسکال و مقاومت حرارتی عالی، صلبیت فوقالعادهای را در برابر فشارهای هیدرولیک و تنشهای حرارتی تزریق ایجاد میکند. علاوه بر این، متریالهای فوقپیشرفتهای نظیر Ultracur3D RG 3280 که دارای درصد وزنی بالایی از نانوذرات سرامیکی هستند، با دمای تغییر شکل حرارتی (HDT) بیش از ۲۸۰ درجه سانتیگراد و مدول ۱۰,۰۰۰ مگاپاسکال، رکوردی بینظیر در تحمل دمای مذابهای صنعتی به ثبت رساندهاند.
استفاده از اینسرتهای هیبریدی در فریمهای فلزی استاندارد
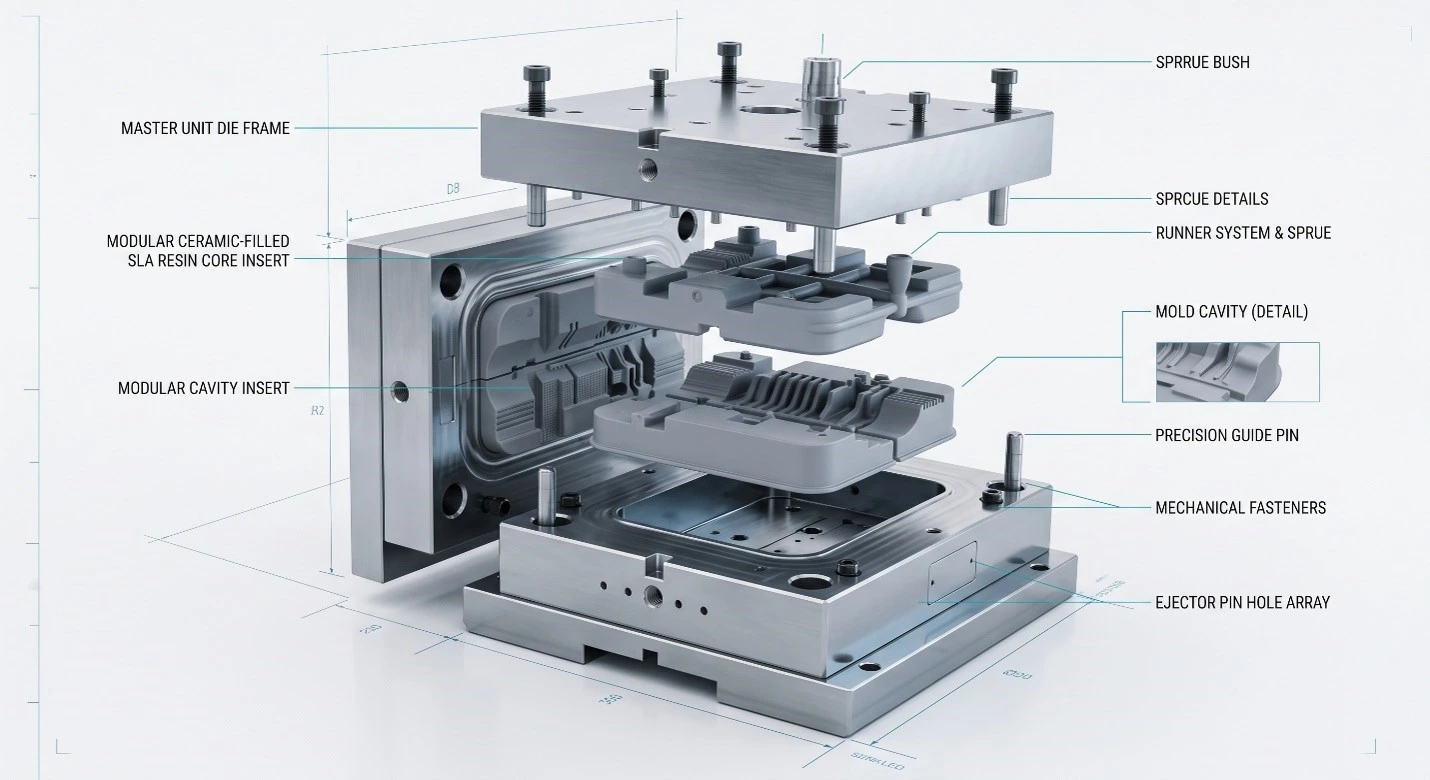
هنگام ساخت سریع قالب با پرینت سه بعدی، پرینت کل بدنه و صفحات پشتیبان قالب، گاهی غیراقتصادی و از نظر مکانیکی نیز آسیبپذیر است. بهترین کار در اینجا، استفاده از رویکرد هیبریدی است که در آن تنها مغزی، سنبه و ماتریس (مجموعه اینسرتها) با پرینتر سه بعدی رزینی ساخته میشوند و سپس این قطعات درون یک قالب مادر یا فریم فلزی استاندارد قرار میگیرند. فریم فلزی مانند سپری محکم، نیروی وارده از سمت گیره و تنشهای جانبی ناشی از فشار تزریق را کاملا مهار کرده و خطر شکست، خمش یا تغییر شکل اینسرت پلیمری را به حداقل میرساند.
در این رویکرد مدولار، نه تنها پایداری مکانیکی ابزار چندین برابر ارتقا مییابد، بلکه هزینه ساخت سریع قالب را به حداقل ممکن میرساند؛ زیرا حجم مواد پرینتشده کاهش یافته و تعویض قطعات فرسوده در چند دقیقه امکانپذیر خواهد بود.
طراحی و ساخت سریع قالب با پرینت سه بعدی بر اساس رفتار ترموپلاستیکهای صنعتی
شناخت رفتار ترمودینامیکی و رئولوژیکی پلاستیک تزریقی هنگام ساخت سریع قالب، بر طول عمر قالب و کیفیت قطعه نهایی موثر خواهد بود. ترموپلاستیکهایی که در حالت مذاب ویسکوزیته پایینی دارند و در دماهای کمتری تزریق میشوند، برای تزریق در قالبهای رزینی بهتر خواهند بود. موادی چون پلیپروپیلن (PP)، پلیاتیلن (PE) و الاستومرهای ترموپلاستیک (TPE)، تنش حرارتی و فشاری بسیار کمی به اینسرت وارد میکنند و اگر خنککاری مناسب باشد، امکان تزریق بیش از ۱۰۰۰ تا ۱۵۰۰ شات از این مواد تنها با یک قالب پرینتشده امکانپذیر خواهد بود.
در نقطه مقابل، ترموپلاستیکهای مهندسی با وزن مولکولی بالا نظیر پلیآمید (PA)، ABS و پلیکربنات (PC)، در دما و فشارهای بسیار بالاتری تزریق میشوند که این مسئله، طول عمر ابزار را به دهها تا صدها شات محدود میکند. همچنین، تزریق متریالهای دیگری مانند پلییورتانهای ترموپلاستیک (TPU) به دلیل چسبندگی شدید پلیمر به دیوارههای رزینی، فرایند پرتاب و بیروناندازی قطعه را از قالب با چالش مواجه میکند. در چنین مواردی، استفاده از پوششهای آزادکننده قالب، اسپریهای سیلیکونی یا روغنهای معدنی و اعمال زاویه خروج بیشتر برای پیشگیری از تخریب دیوارههای قالب ضروری است.
راهنمای عملی و مرحلهبهمرحله طراحی و ساخت سریع قالب تزریق پلاستیک
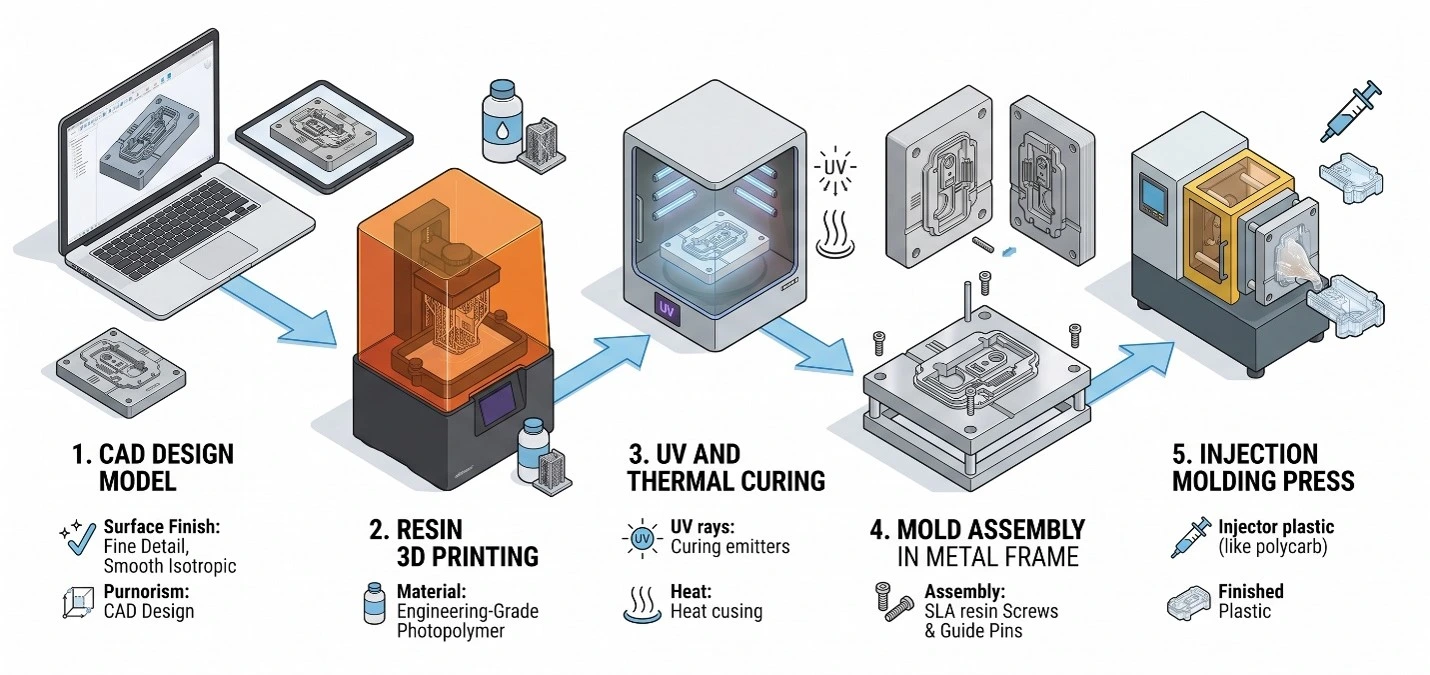
مرحله اول؛ طراحی قطعه و اینسرت قالب در نرمافزار CAD
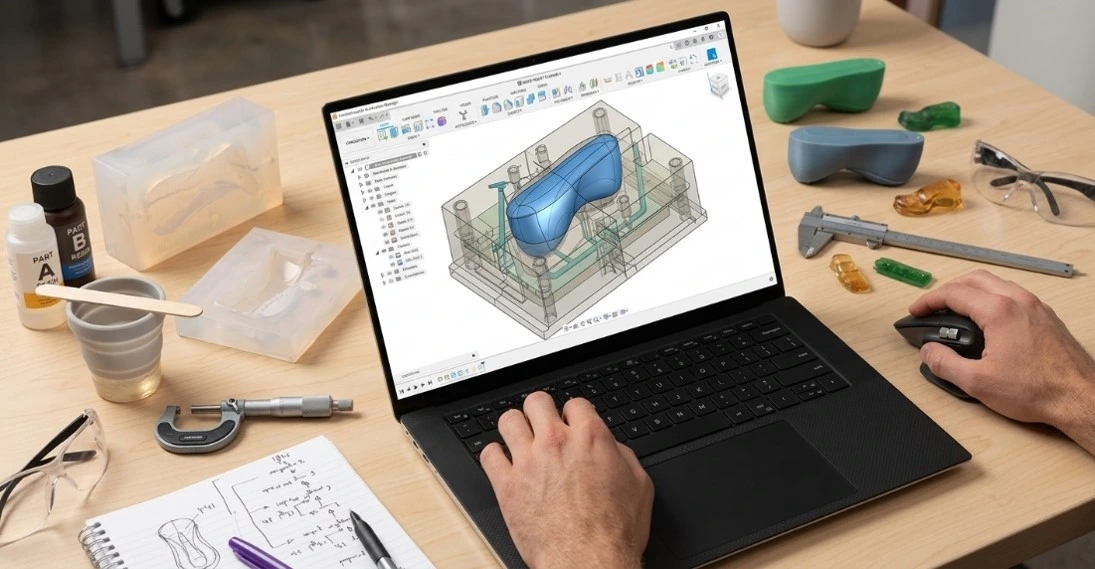
فرایند ساخت سریع قالب، با بهینهسازی دقیق فایل سهبعدی قطعه و قالب آغاز میشود. در این مرحله، طراح باید زاویه خروج از قالب (Draft Angle) را حداقل بین ۱ تا ۲ درجه لحاظ کند تا قطعه تزریقشده هنگام پرتاب، با کمترین اصطکاک جدا شود و آسیبی به دیوارههای قالب رزینی نرسد. همچنین، ضخامت دیوارهها باید کاملا یکنواخت در نظر گرفته شود و گوشههای تیز با فیلتهای مناسب گرد شوند تا از تمرکز تنش مکانیکی جلوگیری شود.
برای داشتن بهترین تلرانس، ضرایب انقباض حرارتی (Shrinkage) چه برای پلاستیک تزریقی و چه برای رزین قالب، باید به دقت در نرمافزار طراحی محاسبه شوند. در نهایت نیز، موقعیت کانال ورودی مذاب، راهگاهها و گیتهای تزریق متناسب باید با هندسه و جریان سیال تعیین شوند.
مرحله دوم؛ انتخاب جهت مناسب در نرمافزار و پرینت سهبعدی قطعه
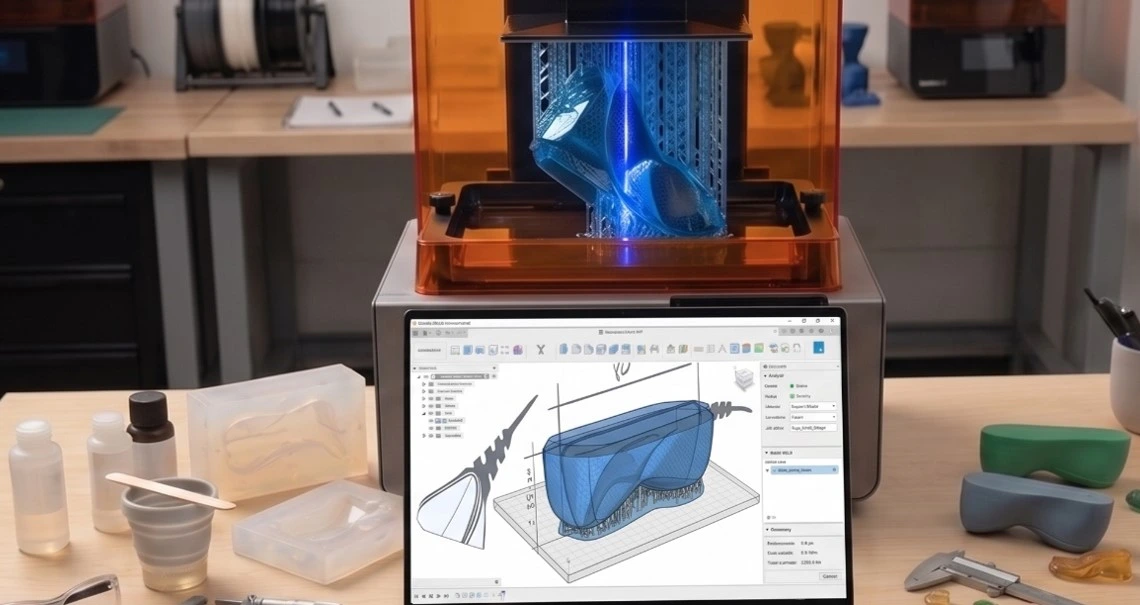
پس از نهاییشدن فایل CAD، اینسرت قالب وارد نرمافزار اسلایسر پرینتر رزینی میشود. جهت قرارگیری قالب روی صفحه ساخت باید به گونهای انتخاب شود که سطوح حساس حفره قالب نیازی به ساپورتگذاری نداشته باشند و بالاترین کیفیت سطحی و دقت ابعادی به دست آید. با انتخاب متریالهای صلب و مقاوم به حرارت مانند رزینهای تقویتشده با سرامیک، فرایند پرینت استریولیتوگرافی لایهبهلایه انجام میگیرد تا ساختاری کاملا توپر، همگن و بدون تخلخل شکل بگیرد.
مرحله سوم از مراحل ساخت سریع قالب با پرینت سه بعدی؛ پسپردازش، شستشو و پخت نهایی اینسرت

اینسرتهای پرینتشده پس از خروج از دستگاه، نیازمند شستشوی دقیق با حلال هستند تا رزینهای مایع باقیمانده از سطوح و شیارهای آنها کاملا پاک شوند. پس از جداسازی دقیق ساختارهای پشتیبان، قطعه وارد مرحله پخت با استفاده از حرارت و اشعه فرابنفش (UV & Thermal Post-Curing) میشود. این فرایند پخت تکمیلی، با تشکیل پیوند در پلیمر یک شبکه داربستی میسازد تا مدول الاستیسیته، سختی سطحی و دمای تغییر شکل حرارتی (HDT) اینسرت را برای تحمل شرایط تزریق به بالاترین مقدار خود برساند. در صورت نیاز، میتوانید با سنبادهکاری یا ماشینکاری سبک، سطوح انطباقی و پشتی اینسرت را صاف و صیقلیتر کنید.
مرحله چهارم؛ مونتاژ و جاگذاری اینسرت در فریم فلزی
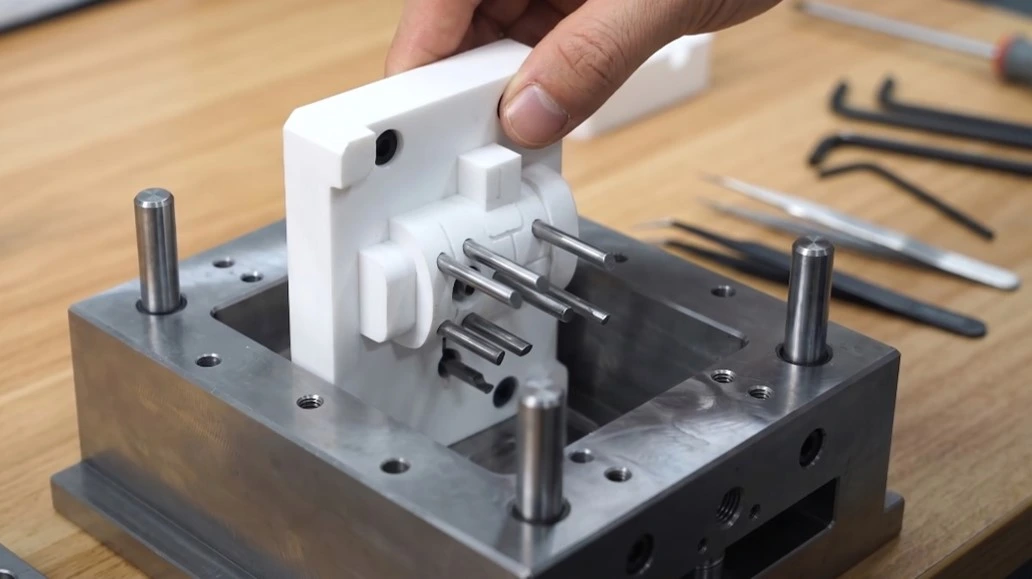
در این مرحله، اینسرتهای آمادهشده درون قالب مادر یا فریم فلزی استاندارد (Master Unit Die / Metal Frame) سوار و مهار میشوند. فریم فلزی وظیفه جذب نیروهای سنگین گیره و جلوگیری از تغییر شکل جانبی اینسرت پلیمری تحت فشار تزریق را بر عهده دارد. پیش از بستن نهایی قالب روی دستگاه، سطوح داخلی حفره با لایهای بسیار نازک از اسپری رهاساز، سیلیکون یا روغن معدنی پوشش داده میشود تا فرایند خروج قطعات، بهویژه در پلاستیکهای چسبندهتر تسهیل شود.
مرحله پنجم ساخت سریع قالب با پرینت سه بعدی؛ تنظیم پارامترهای دستگاه و اجرای چرخه تزریق

با نصب فریم روی دستگاه تزریق، کالیبراسیون فرایند با تکیه بر ویژگیهای حرارتی رزین انجام میپذیرد. تزریق اول با فشار پایین آغاز میشود و به صورت تدریجی افزایش مییابد تا از پدیده پلیسهزدن یا ایجاد شوک ناگهانی به قالب جلوگیری شود. از آنجا که رسانایی حرارتی پلیمرها کمتر از فولاد است، زمان خنککاری (Cooling Time) قطعه درون قالب افزایش مییابد تا ترموپلاستیک کاملا جامد گردد. پس از باز شدن قالب و پرتاب قطعه، بلافاصله سطوح قالب با دمش هوای فشرده (Compressed Air) خنکسازی میشوند تا دمای اینسرت برای شات بعدی تثبیت شده و طول عمر قالب به حداکثر برسد.
جدول زیر قالبسازی سریع با پرینت سه بعدی را با قالبسازی سنتی مقایسه میکند:
| شاخص مقایسهای | قالبسازی سنتی فولادی (CNC/EDM) | ساخت سریع قالب با پرینت سه بعدی (SLA/DLP) |
| زمان تحویل ابزار | ۴ تا ۸ هفته | ۱ تا ۳ روز |
| هزینه اولیه ابزارسازی | بسیار بالا (چندین تا چندصد میلیون) | بسیار کمتر و مقرونبهصرفه |
| حجم تیراژ اقتصادی | تولید انبوه (بالای ۵۰,۰۰۰ عدد) | تیراژ کم و متوسط (۱۰ تا ۱,۵۰۰+ عدد) |
| سهولت تغییر طراحی | بسیار سخت و پرهزینه | سریع و با ویرایش فایل CAD |
| مدت زمان خنککاری | کوتاه (انتقال حرارت سریع فلز) | طولانیتر (نیازمند خنککاری با باد) |
| متریالهای تزریقی | تمامی پلیمرهای استاندارد و مهندسی | PP ،PE ،ABS ،PC ،PA ،TPE و موم |
بررسی موردی ساخت سریع قالب با پرینت سه بعدی در صنعت: تولید بیش از ۱۵۰۰ قطعه اضطراری توسط شرکت Braskem
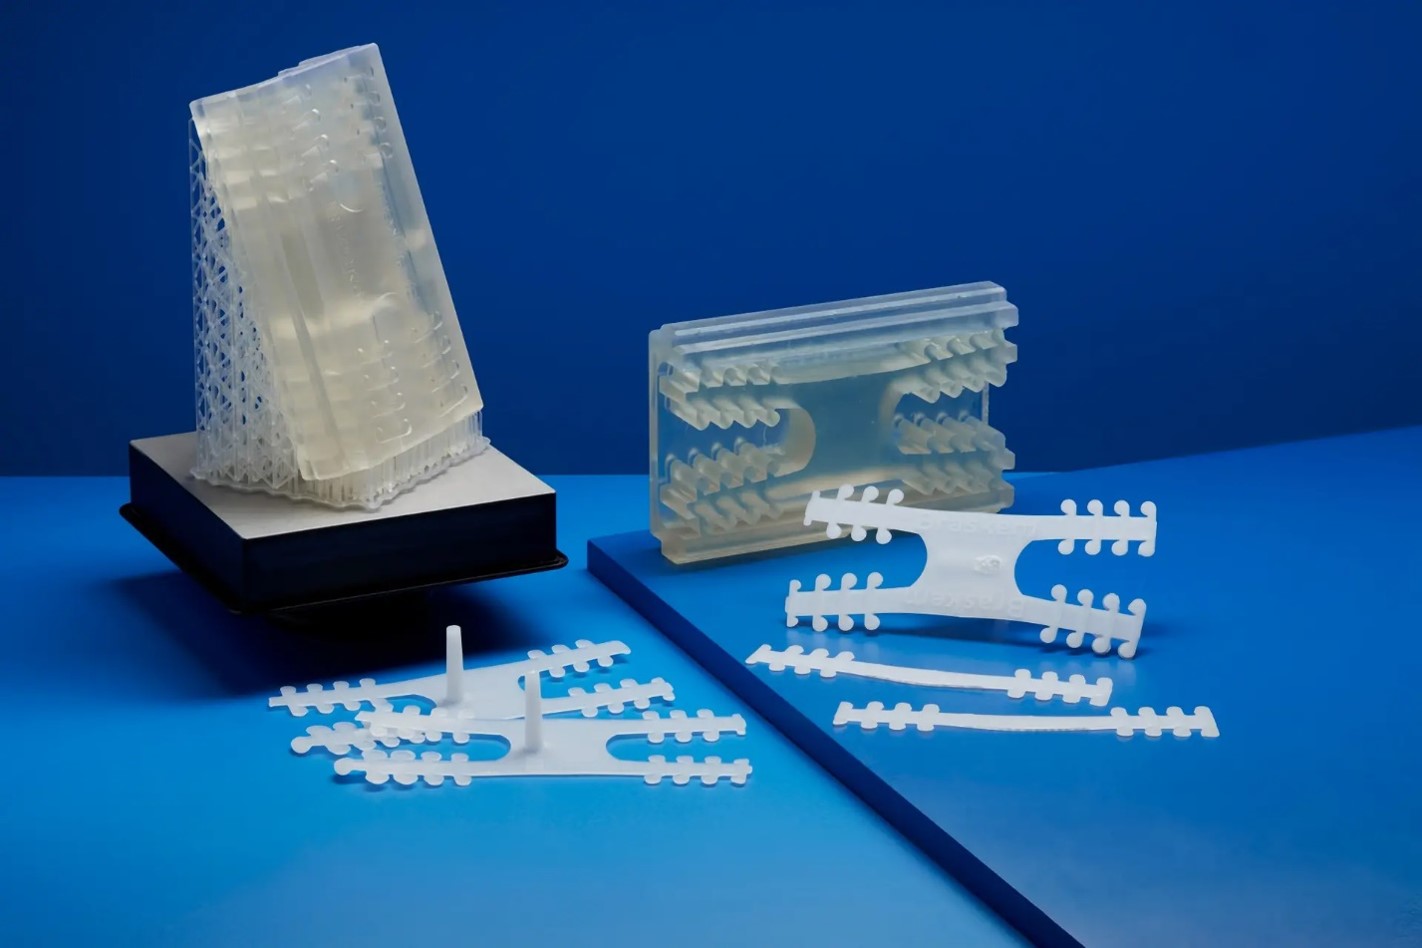
در یک نمونه واقعی از کاربرد قالبسازی سریع با پرینت سه بعدی، شرکت بینالمللی پتروشیمی Braskem بعد از همهگیری کرونا نیاز داشت تا برای همه کارمندان خود ماسک تهیه کند؛ اما ماسکهایی که آنها استفاده میکردند نیاز به نوعی گیره نگهدارنده داشت تا در ساعات طولانی استفاده دچار درد نشوند. در چنین موقعیتی، شرکت به جای برونسپاری تولید گیرههای ماسک، تصمیم گرفت آنها را با استفاده از دستگاه تزریق پلاستیک خودش تولید کند.
ساخت قالب فولادی با روشهای سنتی مستلزم صرف هفتهها زمان و هزینههای گزاف بود، بنابراین تیم مهندسی، به سراغ ساخت قالب با پرینت سه بعدی رفت که در زمان خیلی کوتاهی قالب آماده میشد. آنها اینسرتهای قالب را با استفاده از پرینترهای سه بعدی رزینی و متریال مقاوم به حرارت (High Temp Resin) تولید و مستقیم درون یک فریم فلزی استاندارد گذاشته، سپس روی یک دستگاه تزریق صنعتی نصب کردند. نتیجه این فرایند، اجرای موفقیتآمیز بیش از ۱۵۰۰ چرخه تزریق مداوم با یک ست اینسرت پلیمری ظرف مدت یک هفته بود؛ رکوردی که اثبات کرد ساخت سریع قالب پلیمری اگر با رعایت اصول مهندسی و خنککاری مناسب باشد، میتواند بیش از 1000 چرخه تزریق را تحمل کند.
سوالات متداول درباره ساخت سریع قالب با پرینت سه بعدی (FAQ)
یک قالب پرینت سه بعدی چند قطعه تزریقی تولید میکند؟
طول عمر اینسرتها بستگی به نوع ترموپلاستیک، هندسه قطعه و فشار تزریق دارد. در مورد موادی مانند پلیپروپیلن یا پلیاتیلن، ساخت سریع قالب به راحتی امکان تولید صدها تا بیش از ۱۵۰۰ قطعه را فراهم میکند، در حالی که برای پلاستیکهای مهندسی با دمای بالا مانند پلیکربنات این عدد به دهها تا چند صد قطعه میرسد.
آیا برای استفاده از این قالبهای پلیمری به دستگاه تزریق خاصی نیاز است؟
خیر، اینسرتهای پرینتشده هم بر روی دستگاههای تزریق صنعتی اتوماتیک و هم بر روی دستگاههای رومیزی و آزمایشگاهی همچون Babyplast و Holipress قابل نصب هستند؛ تنها نکته کلیدی در اینجا، مهار اینسرت در فریم فلزی و تنظیم دقیق فشار تزریق است.
از ایده تا ساخت سریع قالب با پرینت سه بعدی
ساخت سریع قالب با تلرانسهای ابعادی دقیق، نیازمند تلفیق دانش پلیمری، تجربه در طراحی سیستمهای راهگاهی و شناخت اصول فرایند تزریق پلاستیک است. اگرچه قواعد این کار در نگاه اول کاملا مدون و در دسترس به نظر میرسد، اما تفاوت در رفتار و خواص رزینهای گوناگون شامل میزان انقباض و تحمل فشار درون فریمهای فلزی، نیازمند محاسبات مهندسی دقیق و تجربه کارگاهی عمیق است.
چنانچه در مسیر توسعه محصولات جدید خود، اعتبارسنجی طرحهای صنعتی یا تولید تعداد محدودی از قطعات به دنبال یک راه حل اختصاصی برای ساخت قالبهای سفارشی هستید، میتوانید از طریق صفحه سفارش پرینت سه بعدی اقدام کنید و یا با کارشناسان فنی ما در ماداتکنولوژی تماس بگیرید تا ایدههای شما را با بهترین کیفیت و متریال صنعتی پیادهسازی کنند.